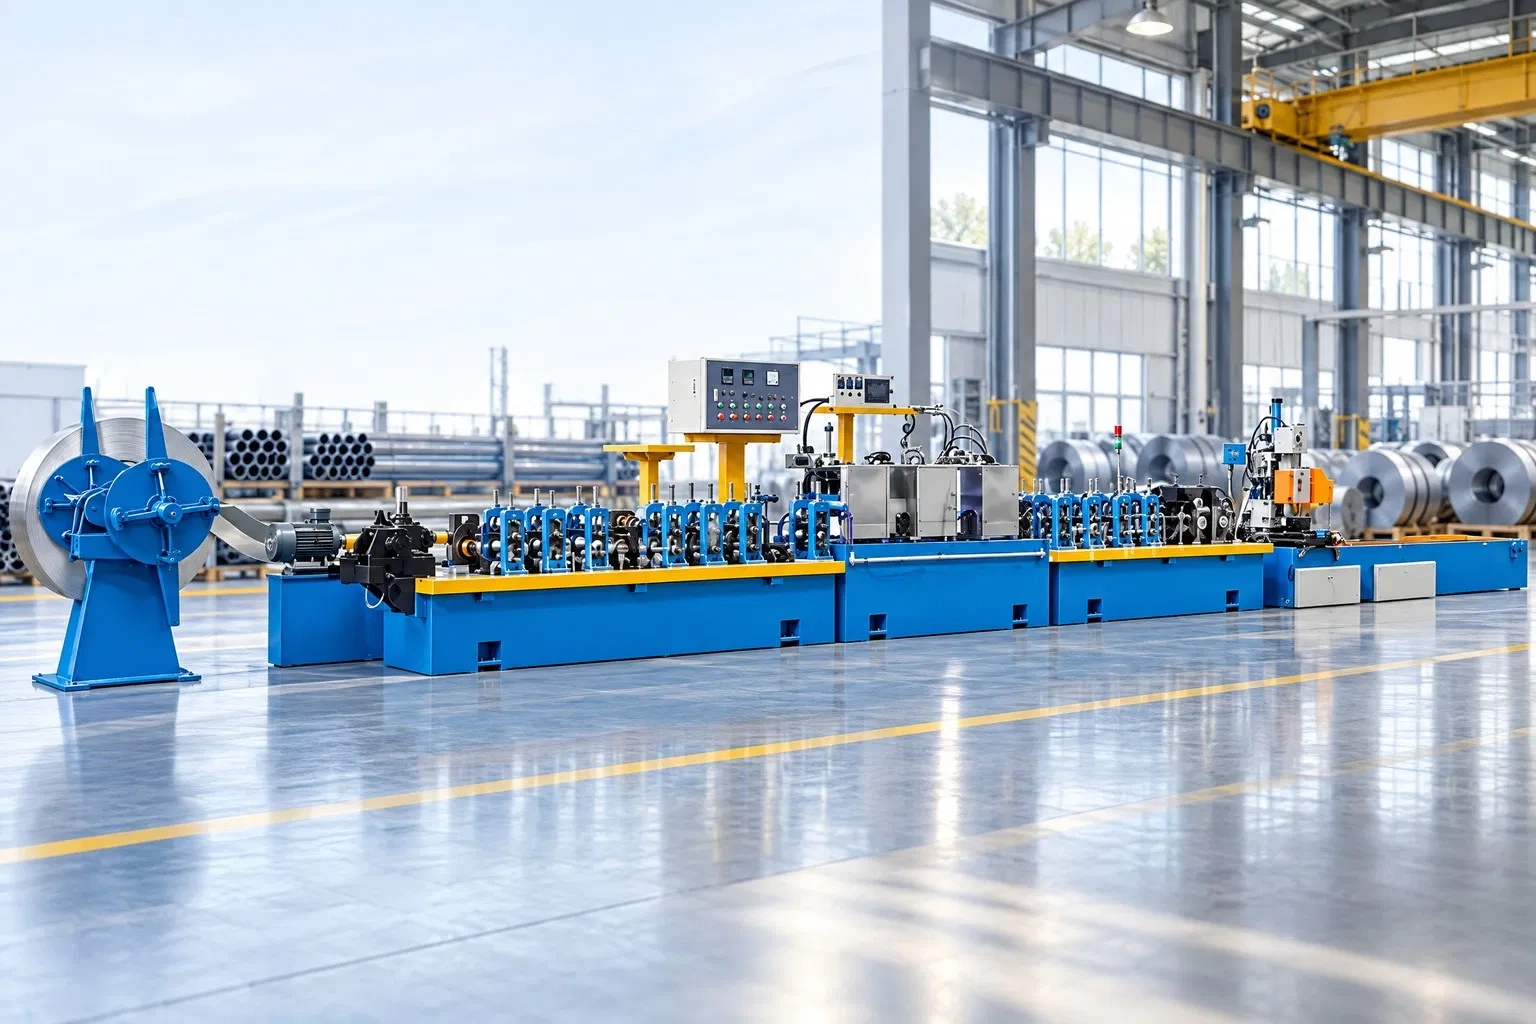
Quase tudo o que se fabrica com tubo começa muito antes de o tubo existir. Começa em uma bobina de fita metálica plana que, estação após estação, é dobrada, fechada, soldada e calibrada até se tornar um perfil oco com a concentricidade e a espessura de parede que a aplicação exige. Essa transformação é o trabalho de uma perfiladeira de tubos, também chamada de máquina formadora de tubos, linha de conformação contínua ou tube mill, e boa parte do que acontece nas etapas seguintes depende da sua qualidade: se o tubo sai ovalizado, com a costura desalinhada ou com tensões residuais, nenhum processo posterior vai corrigi-lo por completo. No universo das resistências elétricas essa relação é ainda mais evidente, porque o tubo é a camisa externa da resistência tubular e dele dependem o enchimento de MgO, o centramento do fio resistivo e a vida útil do elemento acabado.
As decisões que mais pesam em um projeto de conformação são tomadas antes de comprar a linha: como passar do diâmetro final para a largura da fita, qual processo de soldagem convém a cada material, como ler as séries MF e MP-I do nosso catálogo de perfiladeiras de tubos, quais ensaios a linha deve permitir, quanto custa de fato uma troca de roletes e o que perguntar a um fornecedor antes de pedir uma cotação. Os tópicos a seguir percorrem essas decisões uma a uma, com dados reais do catálogo e com a engenharia por trás de cada escolha, da bobina que entra ao tubo que sai pronto para o processo seguinte.
O que acontece dentro de uma linha de conformação, estação por estação
Uma linha de conformação de tubos é uma cadeia de operações que não para: o material entra plano por uma extremidade e sai tubo pela outra, e tudo o que acontece no meio ocorre com a fita em movimento contínuo. Na linha padrão da Heatecx a sequência é desbobinamento, marcação, conformação, soldagem, lixamento, dimensionamento, alinhamento e corte, e essa mesma lógica se repete, com variações, em praticamente qualquer perfiladeira do mercado. O desbobinador alimenta a fita e, nas configurações de maior produção, convém que seja duplo, de modo que, enquanto uma bobina é consumida, a seguinte já esteja carregada e pronta para ser emendada sem parar a linha. Em seguida, uma zona de guiamento e nivelamento alinha a fita com o eixo da máquina e começam as estações de conformação propriamente ditas.
Na conformação, uma sucessão de caixas de roletes curva a fita de forma gradual: as primeiras estações abrem a tira em uma seção em forma de canal, as intermediárias a fecham progressivamente até que as duas bordas quase se toquem, e as últimas, chamadas de acabamento ou fin pass, deixam as bordas paralelas e prontas para soldar. Cada caixa pede ao material apenas uma pequena parcela da deformação total, e é isso que permite trabalhar a frio sem trincar a chapa nem afinar a parede. Depois vem a soldagem longitudinal, que une as bordas por alta frequência, TIG, plasma ou laser, conforme o material e a espessura, e logo em seguida a rebarba que a solda deixa no interior e no exterior do tubo é raspada ou achatada. Se a aplicação exigir, a linha pode incluir recozimento em linha para aliviar as tensões da zona soldada, e termina sempre com uma seção de dimensionamento, que leva o tubo ao diâmetro final com roletes de calibração, um endireitamento para eliminar curvatura e torção, um corte no comprimento sem parar a linha e, opcionalmente, um sistema de marcação para identificar o lote.
Perfis e materiais: o que se pode fabricar com uma perfiladeira
Uma perfiladeira de tubos não se limita ao tubo redondo. Conforme indica a ficha da série MF, a mesma linha pode produzir tubos redondos, quadrados, retangulares e redondos em espiral, e a forma como se chega a cada perfil influencia tanto o ferramental quanto o custo. No método mais difundido, a fita é conformada primeiro como tubo redondo, soldada e calibrada, e depois transformada em tubo quadrado ou retangular ao passar por uma seção de dimensionamento com cabeçotes turcos, que deformam o redondo até lhe dar a seção final. Na conformação direta, ao contrário, a fita é dobrada desde o início rumo à seção quadrada ou retangular, o que tende a conservar melhor os cantos e a reduzir o número de jogos de roletes, embora exija uma engenharia de linha mais complexa. A escolha depende da espessura, do raio de canto necessário e de quantas medidas diferentes se pretende produzir na mesma máquina.
O material condiciona o projeto da linha tanto quanto o perfil. O aço carbono e os aços estruturais são os mais tolerantes: conformam-se com facilidade, recuperam pouca forma ao serem soltos e admitem a soldagem por alta frequência em alta velocidade. O aço galvanizado se comporta de forma parecida, mas o revestimento de zinco se degrada na zona soldada e gera fumos, de modo que exige boa ventilação e, em muitas aplicações, cuidado com a proteção da costura. O aço inoxidável austenítico, nos graus 304 e 316, encrua com a deformação, recupera mais forma que o aço carbono e risca com facilidade, o que pede motores mais potentes e roletes de materiais especiais, como bronze ou cromados, além de evitar a contaminação cruzada com o aço carbono, cujas partículas oxidariam a superfície do inox. Os graus refratários como o 310S ou o 321, usados em camisas de resistências para calor seco em alta temperatura, são ainda mais exigentes em potência e ferramental. Para cobre e PVC, o catálogo prevê sua produção com configurações específicas da linha.
| Material | Comportamento na conformação | Soldagem habitual | Uso típico |
| Aço carbono e estrutural | Conformação fácil, retorno elástico moderado | Alta frequência | Estruturas, móveis, indústria automotiva |
| Aço galvanizado | Semelhante ao carbono; o zinco exige ventilação e cuidado com a costura | Alta frequência ou TIG | Tubulação de água, gás e ar, estufas |
| Aço inoxidável 304 / 316 | Encruamento, maior retorno elástico, superfície sensível a riscos | TIG, plasma ou laser | Alimentícia, médica, trocadores de calor, camisas de resistências |
| Aços refratários 310S / 321 | Muito exigentes em potência e ferramental | TIG ou laser | Camisas para calor seco em alta temperatura |
Do diâmetro final à largura da fita: a conta que define tudo
Antes de escolher uma máquina vale fazer uma conta simples que condiciona todo o projeto: qual largura de fita o tubo que se quer fabricar exige. Um tubo redondo nada mais é do que uma tira cujas duas bordas foram unidas, de modo que a largura da fita deve igualar o perímetro do tubo medido na sua fibra neutra, aquela que não se alonga nem se comprime ao curvar e que fica aproximadamente na metade da parede. Isso leva a uma fórmula de partida muito útil, na qual a largura é aproximadamente π vezes o diâmetro externo menos a espessura. Um tubo de 25 mm de diâmetro externo e 1,0 mm de parede precisa de uma fita de cerca de 75,4 mm, enquanto um tubo de 10 mm por 0,6 mm precisa de cerca de 29,5 mm. Esse número é um ponto de partida, não um resultado final: a calibração posterior, o reforço que a solda gera e a forma como cada material recupera sua curvatura obrigam a ajustar a largura de forma empírica durante o comissionamento, normalmente em frações de milímetro.
A razão pela qual essa conta importa tanto é que a fita chega já cortada pelo fornecedor, e qualquer desvio de largura se converte diretamente em defeitos de solda. Uma fita larga demais provoca acúmulo de material na junção e rebarbas exageradas, e uma fita estreita demais deixa as bordas sem contato suficiente e produz uma costura incompleta ou fraca. Por isso convém combinar com o fornecedor de fita uma tolerância de largura rigorosa e bordas limpas e sem rebarbas. O material também define quanta máquina é necessária: os aços com limite de escoamento alto, como o aço inoxidável ou as ligas resistentes, resistem à curvatura e recuperam parte da forma ao serem soltos, o que obriga a sobredobrar nas estações intermediárias, a dispor de mais estações de conformação e a instalar motores principais mais robustos do que um aço carbono da mesma espessura exigiria. Por isso, para uma mesma faixa de diâmetros, a potência instalada de uma linha revela muito sobre o material para o qual ela foi projetada.
Soldagem: escolher o processo conforme o material e a espessura
A costura longitudinal é o ponto mais delicado do tubo, e o processo com que ela é soldada condiciona a qualidade, a velocidade e o custo. A soldagem por alta frequência, que aquece as bordas por indução ou contato e as comprime imediatamente, é o processo habitual para aços carbono e estruturais, onde permite velocidades altas e uma união sólida sem material de adição. Para o aço inoxidável de parede fina, no entanto, o mais comum é recorrer à soldagem TIG, ao plasma ou ao laser, que produzem um cordão limpo, com boa resistência à corrosão e zona afetada pelo calor reduzida, aspectos críticos quando o tubo se destina à indústria alimentícia, a equipamentos médicos, a trocadores de calor ou a camisas de resistências elétricas. O laser, por sua vez, é a opção de maior precisão para paredes muito finas, onde qualquer excesso de aporte térmico deformaria o tubo.
Em nossas linhas o sistema de soldagem é uma das opções configuráveis, de modo que o razoável é escolhê-lo a partir de três dados: o material e seu grau, a espessura de parede e a qualidade de costura que a aplicação final exige. Depois da solda aparece um detalhe que muitas vezes passa despercebido, a remoção da rebarba interna, especialmente importante quando o tubo receberá depois o fio resistivo e o pó isolante, porque um interior liso evita travamentos e heterogeneidades durante essas operações. Convém não confundir essa solda de costura, que faz parte da própria perfiladeira, com as operações de união feitas sobre o tubo já formado, como soldar flanges, conexões ou terminais, que são resolvidas com as máquinas de soldagem do nosso catálogo.
Comparação dos processos de soldagem de costura
Escolher bem o processo exige comparar suas vantagens e limites de forma ordenada, porque nenhum é o melhor em todos os casos. A alta frequência ganha em velocidade e não precisa de material de adição, mas é reservada sobretudo a aços carbono e estruturais; a categoria de perfiladeiras de tubos cita espessuras de 1,0 a 6,0 mm para esse tipo de linha. O TIG dá um cordão limpo e de grande resistência à corrosão em inox e em ligas de níquel, ao custo de uma velocidade menor. O plasma, que concentra mais energia em um arco mais estreito, penetra e avança mais rápido que o TIG, embora seu controle de processo seja mais exigente. O laser produz a menor zona afetada pelo calor e a maior precisão, e por isso é a opção das paredes mais finas, mas requer um investimento superior e um ajuste muito fino das bordas antes de soldar.
| Processo | Material habitual | Espessura orientativa | Vantagem principal | Limitação |
| Alta frequência (ERW) | Aço carbono e estrutural | Média a grossa | Velocidade alta, sem material de adição | Menos habitual em inox de parede fina |
| TIG | Inox, ligas de níquel | Fina a média | Cordão limpo, boa resistência à corrosão | Velocidade menor |
| Plasma | Inox | Fina a média | Mais penetração e velocidade que o TIG | Controle de processo mais exigente |
| Laser | Inox de parede muito fina | Muito fina | Mínima zona afetada pelo calor, alta precisão | Maior investimento e ajuste fino de bordas |
No inox, a proteção da poça de fusão importa tanto quanto o processo: costuma-se trabalhar com argônio ou com misturas de argônio e hidrogênio, conforme o equipamento e o grau, para evitar a oxidação do cordão e preservar a resistência à corrosão buscada ao escolher esse material. Após a soldagem, o recozimento em linha homogeneíza a microestrutura da costura com a do restante do tubo, e a inspeção por correntes parasitas ou o ensaio hidrostático confirmam que não restaram descontinuidades. Quanto mais rigoroso for o uso final do tubo, mais vale combinar um processo limpo com um tratamento posterior e uma inspeção contínua.
Como ler as séries MF e MP-I do catálogo
A Heatecx oferece duas famílias de linhas de conformação, e entender no que elas diferem evita comprar demais ou de menos. A máquina formadora de tubos padrão da série MF é uma formadora de tubos eletrossoldados pensada para a versatilidade: produz tubos redondos, quadrados e retangulares, trabalha com aço inoxidável e tubulação galvanizada e, com as configurações adequadas, também com cobre ou PVC. A perfiladeira para tubos de aço inox industrial, da série MP-I, é orientada a aço inoxidável de alta velocidade e a aplicações em que a higiene e a exatidão dimensional são críticas, como a tubulação médica, a indústria alimentícia, os trocadores de calor ou o setor petrolífero, e aceita módulos opcionais de rebarbação, recozimento em linha e dimensionamento de alta precisão.
| Critério | Série MF (linha padrão) | Série MP-I (aço inox industrial) |
| Modelos | MF-40S, MF-40, MF-40L, MF-50, MF-60, MF-80, MF-100 | MP-I40, MP-I50, MP-I60, MP-I80, MP-I100 |
| Faixa de diâmetro externo | Φ6 a Φ219 mm | Φ8 a Φ219 mm |
| Faixa de espessura de parede | 0,2 a 5,0 mm | 0,5 a 5,0 mm |
| Motor principal | 5,5 a 22 kW | De 7,5 + 7,5 a 22 + 22 kW (motor dianteiro e traseiro) |
| Comprimento da linha | 19 a 36 m | 29 a 44 m |
| Foco | Versatilidade de perfis e materiais | Aço inox, alta velocidade e tratamentos em linha opcionais |
Os modelos das duas séries se sobrepõem em boa parte da faixa, e é aí que a decisão fica interessante. O MF-40 e o MP-I40 compartilham a mesma faixa de diâmetro, de 8 a 51 mm, e trabalham com espessuras de 0,3 a 1,8 mm o primeiro e de 0,5 a 2,0 mm o segundo, enquanto o MF-100 e o MP-I100 cobrem exatamente o mesmo intervalo, de 114 a 219 mm com paredes de 1,0 a 5,0 mm. A diferença não é de capacidade, e sim de configuração: de acordo com o catálogo, as linhas MP-I incorporam dois motores principais, dianteiro e traseiro, e um comprimento maior, algo coerente com os módulos de tratamento em linha oferecidos como opção para essa série. Na prática, se o trabalho principal é aço inoxidável com exigência de acabamento e de tratamento pós-soldagem, a série MP-I é o ponto de partida; se o objetivo é poder trocar de perfil, de material ou de produto com facilidade, a série MF é mais flexível.
Tubo para resistências elétricas: um caso de uso muito particular
Dentro do universo dos tubos, o que se destina a resistências elétricas tem exigências próprias. As camisas das resistências tubulares costumam ser de diâmetro pequeno e parede muito fina, normalmente inferior a um milímetro, e precisam sair da linha redondas, retas e com o interior limpo para que o fio resistivo fique bem centrado e o MgO seja compactado de forma homogênea. Esse perfil de produto combina com os modelos menores da série MF: o MF-40S cobre diâmetros de 6 a 32 mm com paredes de 0,2 a 1,0 mm, e o MF-40 chega a 51 mm com paredes de até 1,8 mm, de modo que praticamente todas as camisas habituais entram na sua faixa de trabalho.
Um tubo recém-formado raramente é o tubo final de uma resistência. O normal é que passe depois por uma etapa de redução de diâmetro e de estiramento, na qual as tolerâncias são refinadas, as variações de comprimento são corrigidas e o acabamento melhora, e por um recozimento que devolve a ductilidade ao material. A Heatecx cobre essa cadeia completa: o laminador de redução, as máquinas de trefilação e estiramento de tubos, as máquinas de recozimento e a máquina de encher MgO, além do próprio tubo de aço inoxidável que fabricamos para resistências de aquecimento, disponível na nossa categoria de tubos industriais. Essa integração de maquinário e matéria-prima permite que um fabricante decida com dados se compensa comprar o tubo ou produzi-lo: fabricar o próprio tubo costuma se justificar quando o consumo é constante e alto o bastante para amortizar a linha, a troca de roletes e a equipe técnica, e quando depender de um fornecedor externo afeta prazos ou qualidade.
Qualidade: o que a linha deve permitir verificar
Uma boa linha de conformação não apenas produz tubo, também permite verificar que o tubo é bom. Os ensaios que respaldam nossas máquinas são os habituais da indústria e cada um responde a uma pergunta diferente. O ensaio de achatamento comprime o tubo até que suas paredes opostas se aproximem ou se toquem, e revela a ductilidade do material e a qualidade da solda, porque uma união fraca se abre antes do metal base. O ensaio de alargamento expande a extremidade do tubo com um punção cônico e mede sua capacidade de se deformar sem trincar, algo crucial quando depois será preciso conformar ou conectar as pontas, e o ensaio de flangeamento faz o mesmo com um flange. O ensaio hidrostático submete o tubo à pressão interna de água e detecta vazamentos ou fragilidades da solda, e os ensaios não destrutivos, como correntes parasitas, ultrassom ou partículas magnéticas, permitem encontrar descontinuidades sem danificar a peça e, no caso das correntes parasitas, inspecionar a costura de forma contínua na própria linha.
Quando um desses ensaios falha, o defeito quase sempre tem uma origem identificável. A ovalização, a torção e o arqueamento costumam apontar para o desgaste dos roletes de conformação ou para um mau alinhamento das caixas, porque um rolete gasto distribui mal as forças sobre a fita. Uma costura desalinhada ou com reforço irregular costuma denunciar problemas de largura da fita ou de guiamento de bordas, e uma costura que falha no ensaio hidrostático costuma estar relacionada a uma pressão de recalque incorreta ou a uma velocidade de linha instável. A velocidade, além disso, precisa estar perfeitamente sincronizada entre todas as estações motorizadas, porque qualquer diferença gera tração ou compressão entre as caixas e acaba esticando o material ou deslocando a costura. Por isso a manutenção preventiva de uma linha de conformação começa pela inspeção periódica e pela retífica dos roletes.
Diagnóstico rápido de defeitos de conformação
A experiência de chão de fábrica mostra que quase todo defeito do tubo deixa uma assinatura reconhecível, e organizá-la acelera o diagnóstico quando a linha já está em operação. A tabela a seguir resume os sintomas mais habituais, sua causa mais provável e o ponto da linha que convém revisar primeiro.
| Sintoma | Causa provável | O que revisar primeiro |
| Tubo ovalizado | Desgaste dos roletes de dimensionamento ou pressão desigual | Calibre dos roletes e pressão da seção de dimensionamento |
| Torção (twist) | Caixas desalinhadas ou roletes gastos | Alinhamento dos eixos e estado do ferramental |
| Arqueamento (bow) | Desequilíbrio na conformação ou endireitamento insuficiente | Estações de endireitamento e largura da fita |
| Costura desalinhada ou com degrau | Guiamento de bordas deficiente ou fita fora de tolerância | Guias de entrada, caixa de solda e roletes de compressão |
| Rebarba excessiva | Fita larga demais ou pressão de recalque alta | Largura da fita, pressão e ferramenta de raspagem |
| Falha no ensaio hidrostático | Solda incompleta ou velocidade instável | Aporte térmico e sincronização de velocidade |
| Riscos superficiais | Partículas nos roletes, contaminação cruzada ou lubrificação deficiente | Limpeza, material dos roletes e filtragem do lubrificante |
| Trincas no alargamento | Encruamento excessivo ou zona soldada sem tratamento | Recozimento em linha e parâmetros de soldagem |
Vale lembrar que vários desses sintomas se retroalimentam: um rolete gasto produz ovalização, a ovalização piora o contato na solda e uma solda irregular acaba aparecendo no ensaio hidrostático, de modo que corrigir apenas o último sintoma raramente resolve o problema. Por isso é mais eficaz manter um registro periódico do diâmetro, da ovalização e da retidão do tubo ao longo do turno, já que uma deriva lenta desses valores antecipa o desgaste do ferramental antes que apareçam os defeitos visíveis.
Automação e controle da linha
Em uma linha moderna o controle não se limita a ligar e desligar motores. O CLP coordena a velocidade de todas as estações para que o tubo não sofra tração nem compressão entre as caixas, sincroniza o corte com o avanço para obter comprimentos fixos sem parar a linha e guarda receitas com os parâmetros de cada diâmetro e espessura, de modo que as trocas de produto se repitam sem depender da experiência individual do operador. Nossa série MF se destaca por uma operação simples, com interface intuitiva e controles ergonômicos que reduzem a curva de aprendizado, e a série MP-I admite sistemas de controle avançados com monitoramento em tempo real, úteis para registrar os parâmetros de processo e associá-los a cada lote quando o cliente final exige rastreabilidade.
A esse controle somam-se os elementos que condicionam a produtividade real: o desbobinador duplo, que permite emendar bobinas sem interromper a soldagem, a medição de comprimento por encoder e as unidades de marcação, que identificam material, lote ou data no próprio tubo. Quanto maior o volume e mais rigorosos os requisitos de rastreabilidade, mais compensa investir nesses acessórios desde o início, porque incorporá-los depois costuma implicar paradas e modificações em uma linha que já está produzindo.
Manutenção preventiva e vida útil do ferramental
Os roletes são a peça de desgaste de uma perfiladeira de tubos, e seu estado determina a qualidade do tubo muito mais do que qualquer outro componente. Um programa de manutenção razoável combina a inspeção periódica da superfície dos roletes, sua retífica quando aparecem marcas ou desvios dimensionais, a verificação do alinhamento das caixas, o controle do estado e da lubrificação dos rolamentos e o cuidado com o sistema de refrigeração e lubrificação de processo, que deve se manter filtrado e livre de partículas para não riscar o tubo. Quando a linha alterna entre aço carbono e aço inoxidável, é preciso acrescentar uma limpeza profunda ou a troca completa do jogo de roletes para evitar a contaminação cruzada.
Dispor de jogos de reposição dos tamanhos mais usados permite retificar um jogo enquanto outro trabalha, e contar com a lista de peças principais e com um fornecedor capaz de fabricar roletes reduz o risco de paradas longas. Na Heatecx fabricamos os roletes para perfiladeiras de tubos e fornecemos as peças de reposição das nossas linhas, de modo que o cliente pode ampliar sua faixa de produção ao longo do tempo ou repor ferramental sem depender de terceiros.
Troca de roletes e tempo produtivo
Há um custo de uma linha de conformação que não aparece na ficha técnica e que, em muitas plantas, pesa mais do que o preço da máquina: o tempo perdido cada vez que é preciso trocar de diâmetro ou de espessura. Cada tamanho de tubo exige seu próprio jogo de roletes, e a troca implica desmontar suportes, retirar o ferramental anterior, instalar o novo, alinhá-lo e reajustar a linha. Em sistemas manuais esse processo costuma levar de duas a quatro horas, enquanto em equipamentos com sistema de troca rápida por cassetes pode cair para menos de uma hora. Em um exemplo ilustrativo, uma planta que troca de diâmetro três vezes por semana e passa de três horas para uma hora por troca recupera seis horas de produção semanais, uma margem que, em uma perfiladeira de alta cadência, equivale a uma quantidade considerável de tubo.
Por isso, ao avaliar uma linha, vale perguntar quantos tamanhos diferentes serão realmente produzidos e com que frequência. Se a planta fabrica um único diâmetro durante meses, o sistema de troca rápida tem valor limitado e é mais importante investir na qualidade do ferramental; se, ao contrário, fabrica séries curtas de muitos diâmetros, a troca rápida e a disponibilidade de jogos de roletes adicionais determinam a produtividade real. A Heatecx fabrica os roletes para perfiladeiras de tubos e fornece peças de reposição, o que facilita ampliar a faixa de produção ao longo do tempo sem depender de terceiros.
Um caso de aplicação
Imaginemos um fabricante de resistências tubulares de porte médio na América Latina que compra tubo de aço inoxidável 304 de 10 mm de diâmetro externo e 0,8 mm de parede de um fornecedor externo, e que sofre atrasos de entrega e variações de qualidade entre lotes que afetam o seu enchimento de MgO. Trata-se de um cenário representativo, não de um cliente específico. O primeiro passo é a conta da fita: π × (10 − 0,8) resulta em uma largura de cerca de 28,9 mm, dado que o fornecedor de fitas pode cortar com a tolerância necessária. Esse tubo está dentro da faixa da série MF, tanto do MF-40S quanto do MF-40, e também do MP-I40 se a planta quiser incorporar recozimento e rebarbação em linha, de modo que a escolha se resume a priorizar a flexibilidade de produto ou o tratamento integrado.
A partir daí, o fabricante decide quantos diâmetros vai produzir, define o sistema de soldagem adequado para parede fina de aço inoxidável e planeja a etapa posterior de redução, recozimento e estiramento com as máquinas correspondentes. O resultado não é apenas um tubo próprio, mas um controle direto sobre o diâmetro, a retidão e a limpeza interna da peça que condiciona todo o seu processo seguinte, e a possibilidade de ajustar o tubo a cada projeto de resistência sem esperar por um fornecedor.
O que perguntar a um fornecedor antes de pedir a cotação
Uma cotação precisa só é possível se for fornecida informação clara, e convém reuni-la antes de entrar em contato. O fornecedor precisará conhecer o material e seu grau, a faixa de diâmetros e espessuras que se quer cobrir, o volume mensal ou anual esperado, a largura e o peso das bobinas que podem ser adquiridas e as tolerâncias exigidas do tubo final. Em troca, convém perguntar qual processo de soldagem ele propõe e por quê, quais tratamentos em linha estão incluídos e quais são opcionais, quantos jogos de roletes são entregues com a máquina, se existe sistema de troca rápida e como a linha é controlada. Também é importante verificar o espaço que a instalação ocupa, já que nossas linhas vão de 19 a 44 metros de comprimento conforme o modelo, e as condições elétricas da planta.
Além da máquina, o serviço posterior faz a diferença. Nossa série MF contempla assessoria para o projeto da planta, planejamento da produção, treinamento técnico da equipe, instalação e comissionamento, suporte de operação e manutenção, lista de peças de reposição, garantia e manutenção. É razoável pedir essa informação por escrito a qualquer fornecedor com o qual se esteja comparando.
Por que escolher a Heatecx
A Heatecx fabrica tanto o maquinário para produzir resistências elétricas quanto parte das matérias-primas que elas consomem, e essa visão de cadeia completa se reflete em como projetamos nossas linhas de conformação: pensadas para se integrar com a redução, o estiramento, o recozimento e o enchimento que vêm depois. A partir de nossas instalações em Shenzhen fornecemos equipamentos a clientes da América Latina, dos Estados Unidos, do Brasil e de outros mercados, com suporte de engenharia antes e depois da compra, e a ficha da série MF indica um sistema de gestão da qualidade certificado ISO 9001. Se você está avaliando uma linha de conformação de tubos, pode entrar em contato com nossa equipe técnica com o material, a faixa de medidas e o volume previsto, e nós ajudaremos a definir a configuração adequada.
Perguntas frequentes
Como se calcula a largura de fita necessária para um tubo?
A largura da fita deve igualar o perímetro do tubo medido na sua fibra neutra, que fica aproximadamente na metade da espessura de parede. A fórmula de partida é largura ≈ π × (diâmetro externo − espessura). Um tubo de 25 mm de diâmetro e 1,0 mm de parede precisa de uma fita de cerca de 75,4 mm. É uma aproximação inicial que se ajusta de forma empírica durante o comissionamento, porque a calibração, o reforço da solda e a recuperação elástica do material deslocam o valor final em frações de milímetro.
Uma mesma linha pode produzir vários diâmetros?
Sim, dentro da faixa de cada modelo. Por exemplo, o MF-40 cobre diâmetros de 8 a 51 mm, e para passar de um diâmetro a outro troca-se o jogo de roletes e reajusta-se a linha. Essa troca leva de duas a quatro horas em sistemas manuais e menos de uma hora com troca rápida. Para sair da faixa do modelo, por exemplo de 51 para 114 mm, é preciso uma máquina de maior porte, porque os eixos e os motores são dimensionados para a sua faixa de trabalho.
Qual processo de soldagem é melhor, alta frequência, TIG ou laser?
Depende do material e da espessura. A alta frequência é o processo habitual para aços carbono e estruturais com alta velocidade de produção. Para aço inoxidável de parede fina costuma-se preferir TIG, plasma ou laser, que oferecem um cordão limpo e uma zona afetada pelo calor reduzida, e o laser é a opção mais precisa para paredes muito finas. Em nossas linhas o sistema de soldagem é configurável conforme a aplicação.
Essas linhas podem produzir o tubo para resistências tubulares?
Sim. As camisas de resistências tubulares são tubos de diâmetro pequeno e parede fina que entram na faixa dos modelos menores da série MF, como o MF-40S ou o MF-40, ou da série MP-I se o objetivo for aço inoxidável com tratamentos em linha. Depois da conformação, o tubo costuma passar por redução, estiramento e recozimento até atingir seu diâmetro e tolerância finais, etapas para as quais a Heatecx também oferece maquinário.
Que informações preciso ter antes de pedir uma cotação?
Convém definir o material e seu grau, a faixa de diâmetros e espessuras, o volume de produção previsto, a largura e o peso das bobinas disponíveis, as tolerâncias do tubo final e o espaço e a alimentação elétrica da planta. Com esses dados é possível recomendar um modelo, um sistema de soldagem e os tratamentos em linha mais convenientes.