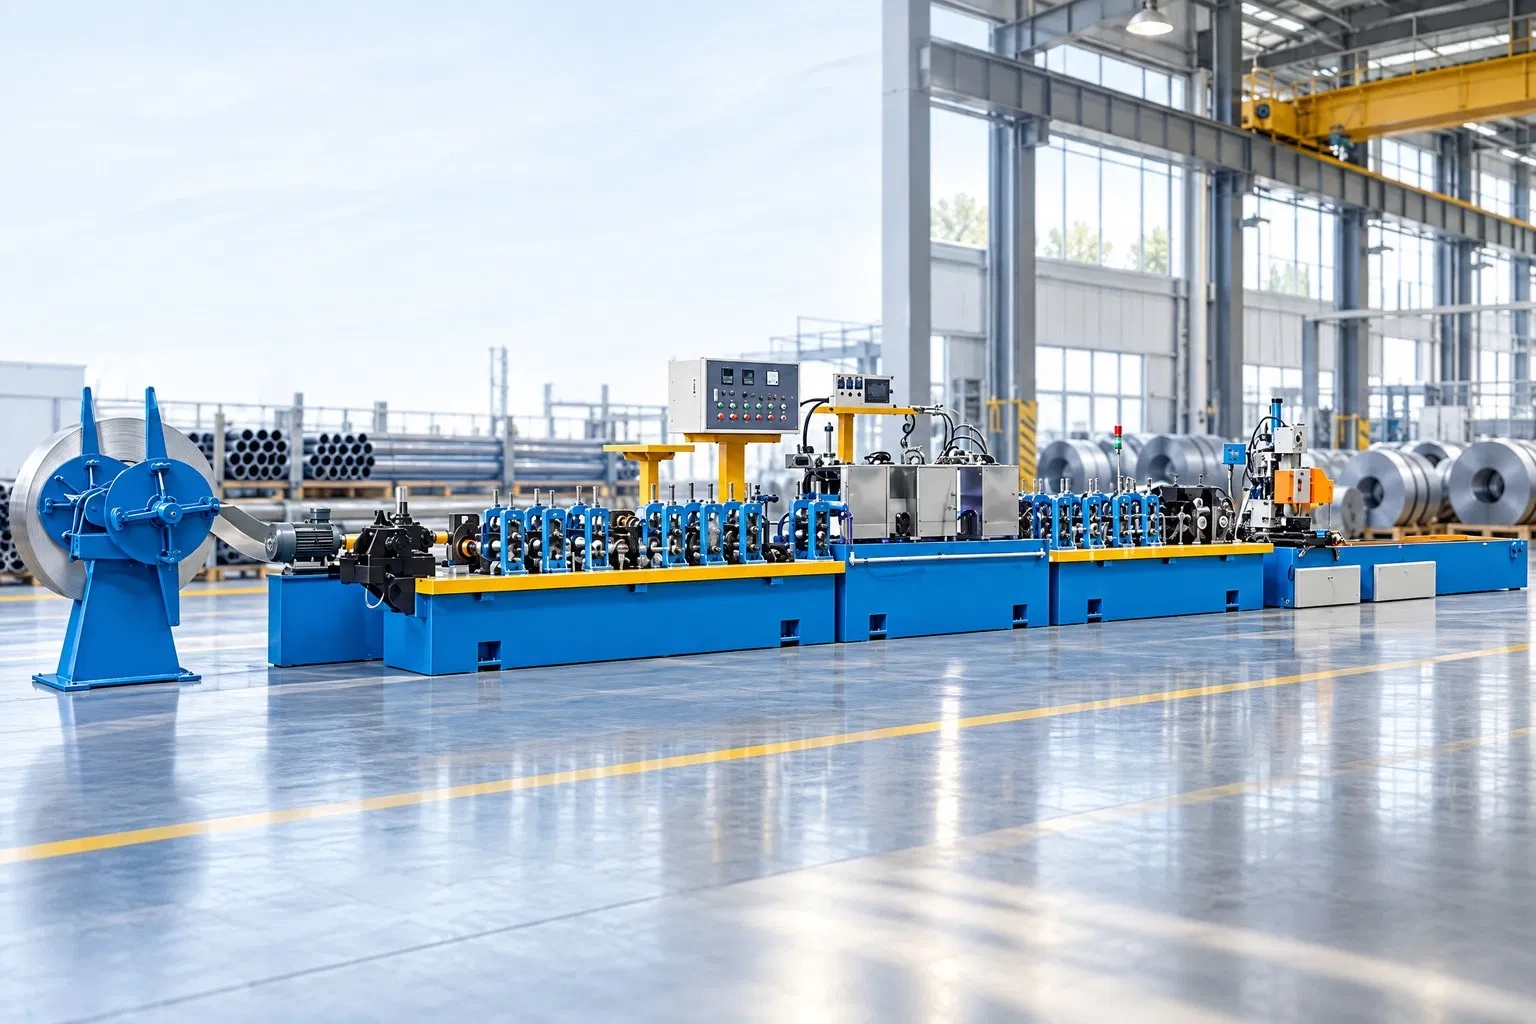
Casi todo lo que se fabrica con tubo empieza mucho antes de que el tubo exista. Empieza en una bobina de fleje metálico plano que, estación tras estación, se dobla, se cierra, se suelda y se calibra hasta convertirse en un perfil hueco con la concentricidad y el espesor de pared que exige la aplicación. Esa transformación es el trabajo de una máquina formadora de tubos, que en los talleres se conoce también como perfiladora de tubería, molino de tubos o tube mill, y de su calidad depende buena parte de lo que ocurre aguas abajo: si el tubo sale ovalado, con la costura desalineada o con tensiones residuales, ningún proceso posterior lo corregirá del todo. En el mundo de las resistencias eléctricas esta relación es todavía más visible, porque el tubo es el blindaje exterior de la resistencia tubular y de él dependen el llenado de MgO, el centrado del alambre resistivo y la vida útil del elemento terminado.
Las decisiones que más pesan en un proyecto de formado se toman antes de comprar la línea: cómo se pasa del diámetro final al ancho de fleje, qué proceso de soldadura conviene según el material, cómo leer las series MF y MP-I de nuestro catálogo de máquinas formadoras de tubos, qué pruebas debe permitir la línea, cuánto cuesta realmente un cambio de rodillos y qué conviene preguntarle a un proveedor antes de pedir una cotización. Los apartados que siguen recorren esas decisiones una a una, con datos reales del catálogo y con la ingeniería que hay detrás de cada elección, desde la bobina que entra hasta el tubo que sale listo para su siguiente proceso.
Qué ocurre dentro de una línea de formado, estación por estación
Una línea de formado de tubos es una cadena de operaciones que no se detiene: el material entra plano por un extremo y sale tubo por el otro, y todo lo que ocurre en medio sucede con la tira en movimiento continuo. En la línea estándar de Heatecx la secuencia es desbobinado, marcado, conformado, soldadura, esmerilado, dimensionado, alineación y corte, y esa misma lógica se repite, con variantes, en casi cualquier molino de tubos del mercado. El desbobinador alimenta el fleje, y en las configuraciones de mayor producción conviene que sea doble, de modo que mientras una bobina se consume la siguiente ya esté cargada y preparada para empalmar sin parar la línea. Después, una zona de guiado y nivelación alinea la tira con el eje de la máquina, y a continuación comienzan las estaciones de conformado propiamente dichas.
En el conformado, una sucesión de cajas de rodillos curva el fleje de forma gradual: las primeras estaciones abren la tira hacia una sección en forma de canal, las intermedias la cierran progresivamente hasta que los dos bordes casi se tocan, y las últimas, llamadas de acabado o fin pass, dejan los bordes paralelos y listos para soldar. Cada caja solo pide al material una pequeña porción de la deformación total, y eso es lo que permite trabajar en frío sin fisurar la chapa ni adelgazar la pared. A continuación llega la soldadura longitudinal, que une los bordes por alta frecuencia, TIG, plasma o láser según el material y el espesor, y justo después se retira o se aplasta la rebaba que la soldadura deja en el interior y el exterior del tubo. Si la aplicación lo exige, la línea puede incluir un recocido en línea para relajar las tensiones de la zona soldada, y siempre termina con una sección de dimensionado, que lleva el tubo a su diámetro final con rodillos de calibración, un enderezado para eliminar curvatura y torsión, un corte a longitud sin detener la línea y, opcionalmente, un sistema de marcado para identificar el lote.
Perfiles y materiales: qué se puede fabricar con una formadora
Una formadora de tubos no se limita al tubo redondo. Tal como indica la ficha de la serie MF, la misma línea puede producir tubos redondos, cuadrados, rectangulares y redondos en espiral, y la forma en que se llega a cada perfil influye tanto en el herramental como en el coste. En el método más extendido, la tira se conforma primero como tubo redondo, se suelda y se calibra, y después se transforma en tubo cuadrado o rectangular al pasar por una sección de dimensionado con cabezales turcos, que deforman el redondo hasta darle su sección final. En el conformado directo, en cambio, la tira se dobla desde el principio hacia la sección cuadrada o rectangular, lo que tiende a conservar mejor las esquinas y a reducir el número de juegos de rodillos, aunque exige una ingeniería de línea más compleja. La elección depende del espesor, del radio de esquina que se necesite y de cuántas medidas distintas se quieran producir con la misma máquina.
El material condiciona el diseño de la línea tanto como el perfil. El acero al carbono y los aceros estructurales son los más tolerantes: se conforman con facilidad, recuperan poca forma al soltarse y admiten la soldadura de alta frecuencia a gran velocidad. El acero galvanizado se comporta de forma parecida, pero su recubrimiento de zinc se degrada en la zona soldada y genera humos, de modo que exige buena ventilación y, en muchas aplicaciones, cuidar la protección de la costura. El acero inoxidable austenítico, en los grados 304 y 316, se endurece con la deformación, recupera más forma que el acero al carbono y se raya con facilidad, por lo que pide motores más potentes y rodillos de materiales especiales, como bronce o cromados, además de evitar la contaminación cruzada con el acero al carbono, cuyas partículas oxidarían la superficie del inoxidable. Los grados refractarios como el 310S o el 321, que se emplean en vainas de resistencias para calor seco a temperatura elevada, son todavía más exigentes con la potencia y con el herramental. Para el cobre y el PVC, el catálogo contempla su producción con configuraciones específicas de la línea.
| Material | Comportamiento en el formado | Soldadura habitual | Uso típico |
| Acero al carbono y estructural | Conformado fácil, recuperación elástica moderada | Alta frecuencia | Estructuras, mobiliario, automoción |
| Acero galvanizado | Similar al carbono; el zinc exige ventilación y cuidar la costura | Alta frecuencia o TIG | Conducción de agua, gas y aire, invernaderos |
| Acero inoxidable 304 / 316 | Endurecimiento por deformación, mayor recuperación elástica, superficie sensible a rayaduras | TIG, plasma o láser | Alimentaria, médica, intercambiadores, vainas de resistencias |
| Aceros refractarios 310S / 321 | Muy exigentes en potencia y herramental | TIG o láser | Vainas para calor seco a alta temperatura |
Del diámetro final al ancho de fleje: la cuenta que lo define todo
Antes de elegir una máquina conviene hacer una cuenta sencilla que condiciona todo el proyecto: qué ancho de fleje necesita el tubo que se quiere fabricar. Un tubo redondo no es más que una tira cuyos dos bordes se han unido, de modo que el ancho de la tira debe igualar el perímetro del tubo medido en su fibra neutra, que es la que ni se estira ni se comprime al curvarse y que se sitúa aproximadamente a la mitad de la pared. Eso lleva a una fórmula de partida muy útil, en la que el ancho es aproximadamente π por el diámetro exterior menos el espesor. Un tubo de 25 mm de diámetro exterior y 1,0 mm de pared necesita un fleje de unos 75,4 mm, mientras que un tubo de 10 mm por 0,6 mm necesita unos 29,5 mm. Esa cifra es un punto de partida, no un resultado final: el calibrado posterior, el refuerzo que genera la soldadura y la forma en que cada material recupera su curvatura obligan a ajustar el ancho de forma empírica durante la puesta en marcha, normalmente en fracciones de milímetro.
La razón por la que este cálculo importa tanto es que el fleje llega ya cortado por el proveedor, y cualquier desviación de ancho se traduce directamente en defectos de soldadura. Un fleje demasiado ancho provoca acumulación de material en la unión y rebabas exageradas, y uno demasiado estrecho deja los bordes sin contacto suficiente y produce una costura incompleta o débil. Por eso conviene definir con el proveedor de fleje una tolerancia de ancho estricta y un estado de bordes limpio y sin rebabas. El material también decide cuánta máquina hace falta: los aceros con límite elástico alto, como el acero inoxidable o las aleaciones resistentes, se resisten a curvarse y recuperan parte de la forma al soltarse, lo que obliga a sobredoblar en las estaciones intermedias, a disponer de más estaciones de conformado y a instalar motores principales más robustos que los que necesitaría un acero al carbono del mismo espesor. De ahí que, para un mismo rango de diámetros, la potencia instalada de una línea sea un dato tan revelador de para qué material está pensada.
Soldadura: elegir el proceso según el material y el espesor
La costura longitudinal es el punto más delicado del tubo, y el proceso con el que se suelda condiciona la calidad, la velocidad y el coste. La soldadura de alta frecuencia, que calienta los bordes por inducción o contacto y los comprime inmediatamente, es el proceso habitual para aceros al carbono y estructurales, donde permite velocidades altas y una unión sólida sin material de aporte. Para el acero inoxidable de pared delgada, sin embargo, lo más habitual es recurrir a la soldadura TIG, al plasma o al láser, que producen un cordón limpio, con buena resistencia a la corrosión y una zona afectada por el calor reducida, aspectos críticos cuando el tubo va a destinarse a la industria alimentaria, a la fabricación de equipos médicos, a intercambiadores de calor o a vainas de resistencias eléctricas. El láser, por su parte, es la opción de mayor precisión para paredes muy finas, donde cualquier exceso de aporte térmico deformaría el tubo.
En nuestras líneas el sistema de soldadura es una de las opciones configurables, de modo que lo razonable es elegirlo a partir de tres datos: el material y su grado, el espesor de pared y la calidad de costura que exige la aplicación final. Detrás de la soldadura aparece un detalle que a menudo se pasa por alto, la eliminación de la rebaba interna, que resulta especialmente importante cuando el tubo recibirá después el alambre resistivo y el polvo aislante, porque un interior liso evita atascos y heterogeneidades durante esas operaciones. Conviene no confundir esta soldadura de costura, que forma parte del propio molino, con las operaciones de unión que se hacen sobre el tubo ya formado, como soldar bridas, racores o terminales, que se resuelven con las máquinas soldadoras de nuestro catálogo.
Comparación de los procesos de soldadura de costura
Elegir bien el proceso exige comparar sus ventajas y límites de forma ordenada, porque ninguno es el mejor en todos los casos. La alta frecuencia gana en velocidad y no necesita material de aporte, pero se reserva sobre todo para aceros al carbono y estructurales; la categoría de máquinas formadoras de tubos cita espesores de 1,0 a 6,0 mm para este tipo de línea. El TIG da un cordón limpio y de gran resistencia a la corrosión en inoxidable y en aleaciones de níquel, a cambio de una velocidad menor. El plasma, que concentra más energía en un arco más estrecho, permite penetrar y avanzar más rápido que el TIG, aunque su control de proceso es más exigente. El láser produce la menor zona afectada por el calor y la mayor precisión, y por eso es la opción de las paredes más finas, pero requiere una inversión superior y un ajuste muy fino de los bordes antes de soldar.
| Proceso | Material habitual | Espesor orientativo | Ventaja principal | Limitación |
| Alta frecuencia (ERW) | Acero al carbono y estructural | Medio a grueso | Velocidad alta, sin material de aporte | Menos habitual en inoxidable de pared fina |
| TIG | Inoxidable, aleaciones de níquel | Fino a medio | Cordón limpio, buena resistencia a la corrosión | Velocidad menor |
| Plasma | Inoxidable | Fino a medio | Mayor penetración y velocidad que el TIG | Control de proceso más exigente |
| Láser | Inoxidable de pared muy fina | Muy fino | Mínima zona afectada por el calor, alta precisión | Mayor inversión y ajuste fino de bordes |
En inoxidable, la protección del baño de fusión importa tanto como el proceso: se suele trabajar con argón o con mezclas de argón e hidrógeno, según el equipo y el grado, para evitar la oxidación del cordón y conservar la resistencia a la corrosión que se busca al elegir ese material. Tras la soldadura, el recocido en línea homogeneiza la microestructura de la costura con la del resto del tubo, y la inspección por corrientes de Eddy o el ensayo hidrostático confirman que no han quedado discontinuidades. Cuanto más estricto sea el uso final del tubo, más conviene combinar un proceso limpio con un tratamiento posterior y una inspección continua.
Cómo leer las series MF y MP-I del catálogo
Heatecx ofrece dos familias de líneas de formado, y entender en qué se diferencian evita comprar de más o de menos. La máquina formadora de tubos estándar de la serie MF es una formadora de tubos electrosoldados pensada para la versatilidad: produce tubos redondos, cuadrados y rectangulares, trabaja con acero inoxidable y tubería galvanizada y, con las configuraciones adecuadas, también con cobre o PVC. La máquina formadora de tubos de acero inoxidable industrial, de la serie MP-I, está orientada a acero inoxidable de alta velocidad y a aplicaciones donde la higiene y la exactitud dimensional son críticas, como la tubería médica, la industria alimentaria, los intercambiadores de calor o el sector petrolero, y admite módulos opcionales de desbarbado, recocido en línea y dimensionado de alta precisión.
| Criterio | Serie MF (línea estándar) | Serie MP-I (acero inoxidable industrial) |
| Modelos | MF-40S, MF-40, MF-40L, MF-50, MF-60, MF-80, MF-100 | MP-I40, MP-I50, MP-I60, MP-I80, MP-I100 |
| Rango de diámetro exterior | Φ6 a Φ219 mm | Φ8 a Φ219 mm |
| Rango de espesor de pared | 0,2 a 5,0 mm | 0,5 a 5,0 mm |
| Motor principal | 5,5 a 22 kW | De 7,5 + 7,5 a 22 + 22 kW (motor delantero y trasero) |
| Longitud de línea | 19 a 36 m | 29 a 44 m |
| Enfoque | Versatilidad de perfiles y materiales | Acero inoxidable, alta velocidad y tratamientos en línea opcionales |
Los modelos de ambas series se solapan en buena parte del rango, y es ahí donde la decisión se vuelve interesante. El MF-40 y el MP-I40 comparten el mismo rango de diámetro, de 8 a 51 mm, y trabajan con espesores de 0,3 a 1,8 mm el primero y de 0,5 a 2,0 mm el segundo, mientras que el MF-100 y el MP-I100 cubren exactamente el mismo intervalo, de 114 a 219 mm con paredes de 1,0 a 5,0 mm. La diferencia no es de capacidad sino de configuración: según el catálogo, las líneas MP-I incorporan dos motores principales, delantero y trasero, y una longitud mayor, algo coherente con los módulos de tratamiento en línea que se ofrecen como opción para esa serie. En términos prácticos, si el trabajo principal es acero inoxidable con exigencia de acabado y de tratamiento posterior a la soldadura, la serie MP-I es el punto de partida; si lo que se busca es poder cambiar de perfil, de material o de producto con facilidad, la serie MF resulta más flexible.
Tubo para resistencias eléctricas: un caso de uso muy particular
Dentro del universo de los tubos, el que se destina a resistencias eléctricas tiene unas exigencias propias. Las vainas de las resistencias tubulares son, por lo general, de diámetro pequeño y pared muy delgada, normalmente inferior a un milímetro, y deben salir de la línea redondas, rectas y con un interior limpio para que el alambre resistivo se centre bien y el MgO se compacte de forma homogénea. Ese perfil de producto encaja con los modelos más pequeños de la serie MF: el MF-40S cubre diámetros de 6 a 32 mm con paredes de 0,2 a 1,0 mm, y el MF-40 llega a 51 mm con paredes de hasta 1,8 mm, de modo que prácticamente todas las vainas habituales entran en su rango de trabajo.
Un tubo recién formado rara vez es el tubo final de una resistencia. Lo habitual es que pase después por una etapa de reducción de diámetro y de estirado, donde se afinan las tolerancias, se corrigen las variaciones de longitud y se mejora el acabado, y por un recocido que devuelve la ductilidad al material. Heatecx cubre esa cadena completa: el laminador de reducción, las máquinas estiradoras de tubos, las templadoras de recocido y la máquina llenadora de MgO, además del propio tubo de acero inoxidable que fabricamos para resistencias calefactoras. Esta integración de maquinaria y materia prima es lo que permite a un fabricante decidir con datos si le conviene comprar el tubo o producirlo: fabricar el propio tubo suele justificarse cuando el consumo es constante y lo bastante alto como para amortizar la línea, el cambio de rodillos y el personal técnico, y cuando depender de un proveedor externo afecta a los plazos o a la calidad. Para consultar el resto de tubos que suministramos, puede visitar nuestra categoría de tubos industriales.
Calidad: qué debe permitir comprobar la línea
Una buena línea de formado no solo produce tubo, también permite verificar que el tubo es bueno. Las pruebas que respaldan nuestras máquinas son las habituales de la industria y cada una responde a una pregunta distinta. La prueba de aplanamiento comprime el tubo hasta que sus paredes opuestas se acercan o se tocan, y revela la ductilidad del material y la calidad de la soldadura, porque una unión débil se abre antes que el metal base. La prueba de abocardado expande el extremo del tubo con un punzón cónico y mide su capacidad para deformarse sin agrietarse, algo crucial cuando después habrá que conformar o conectar los extremos, y la prueba de pestañado hace lo mismo con una brida. La prueba hidrostática somete el tubo a presión interna de agua y detecta fugas o debilidades de soldadura, y los ensayos no destructivos, como las corrientes de Eddy, el ultrasonido o las partículas magnéticas, permiten encontrar discontinuidades sin dañar la pieza y, en el caso de las corrientes de Eddy, inspeccionar la costura de forma continua en la propia línea.
Cuando una de estas pruebas falla, el defecto casi siempre tiene un origen identificable. La ovalidad, la torsión y el arqueamiento suelen apuntar al desgaste de los rodillos de conformado o a una mala alineación de las cajas, porque un rodillo gastado reparte mal las fuerzas sobre la tira. Una costura desalineada o con refuerzo irregular suele delatar problemas de ancho de fleje o de guiado de bordes, y una costura que falla en la prueba hidrostática suele relacionarse con una presión de recalcado incorrecta o con una velocidad de línea inestable. La velocidad, además, debe estar perfectamente sincronizada entre todas las estaciones motorizadas, porque cualquier diferencia genera tensión o compresión entre cajas y acaba estirando el material o desplazando la costura. Por eso el mantenimiento preventivo de una línea de formado empieza por la inspección periódica y el rectificado de los rodillos.
Diagnóstico rápido de defectos de formado
La experiencia de planta enseña que casi cada defecto del tubo deja una firma reconocible, y que ordenarla acelera el diagnóstico cuando la línea ya está en marcha. La tabla siguiente resume los síntomas más habituales, su causa más probable y el punto de la línea que conviene revisar primero.
| Síntoma | Causa probable | Qué revisar primero |
| Tubo ovalado | Desgaste de los rodillos de dimensionado o presión desigual | Calibre de los rodillos y presión de la sección de dimensionado |
| Torsión (twist) | Cajas mal alineadas o rodillos gastados | Alineación de ejes y estado del herramental |
| Arqueamiento (bow) | Desequilibrio en el formado o enderezado insuficiente | Estaciones de enderezado y ancho de fleje |
| Costura desalineada o escalonada | Guiado de bordes deficiente o fleje fuera de tolerancia | Guías de entrada, caja de soldadura y rodillos de compresión |
| Rebaba excesiva | Fleje demasiado ancho o presión de recalcado alta | Ancho del fleje, presión y cuchilla de raspado |
| Fallo en la prueba hidrostática | Soldadura incompleta o velocidad inestable | Aporte térmico y sincronización de velocidad |
| Rayaduras superficiales | Partículas en los rodillos, contaminación cruzada o lubricación deficiente | Limpieza, material de los rodillos y filtrado del lubricante |
| Grietas en el abocardado | Endurecimiento excesivo o zona soldada sin tratar | Recocido en línea y parámetros de soldadura |
Conviene recordar que varios de estos síntomas se retroalimentan: un rodillo gastado produce ovalidad, la ovalidad empeora el contacto en la soldadura y una soldadura irregular acaba apareciendo en el ensayo hidrostático, de modo que corregir solo el último síntoma rara vez resuelve el problema. Por eso resulta más eficaz llevar un registro periódico del diámetro, de la ovalidad y de la rectitud del tubo a lo largo del turno, ya que una deriva lenta de esos valores anticipa el desgaste del herramental antes de que aparezcan los defectos visibles.
Automatización y control de la línea
En una línea moderna el control no se limita a arrancar y parar motores. El PLC coordina la velocidad de todas las estaciones para que el tubo no sufra tracción ni compresión entre cajas, sincroniza el corte con el avance para obtener longitudes fijas sin detener la línea y guarda recetas con los parámetros de cada diámetro y espesor, de manera que los cambios de producto se repiten sin depender de la experiencia individual del operario. Nuestra serie MF destaca por una operación sencilla, con interfaz intuitiva y controles ergonómicos que reducen la curva de aprendizaje, y la serie MP-I admite sistemas de control avanzados con monitoreo en tiempo real, útiles para registrar los parámetros de proceso y asociarlos a cada lote cuando el cliente final exige trazabilidad.
A ese control se suman los elementos que condicionan la productividad real: el desbobinador doble, que permite empalmar bobinas sin interrumpir la soldadura, la medición de longitud por encoder, y las unidades de marcado, que identifican material, lote o fecha sobre el propio tubo. Cuanto mayor es el volumen y más estrictos son los requisitos de trazabilidad, más rentable resulta invertir en estos accesorios desde el inicio, porque incorporarlos después suele implicar paradas y modificaciones en una línea que ya está produciendo.
Mantenimiento preventivo y vida útil del herramental
Los rodillos son la pieza de desgaste de una formadora de tubos, y su estado determina la calidad del tubo mucho más que cualquier otro componente. Un programa de mantenimiento razonable combina la inspección periódica de la superficie de los rodillos, su rectificado cuando aparecen marcas o desviaciones dimensionales, la verificación de la alineación de las cajas, el control del estado y de la lubricación de los rodamientos, y el cuidado del sistema de refrigeración y lubricación de proceso, que debe mantenerse filtrado y libre de partículas para no rayar el tubo. Cuando la línea alterna entre acero al carbono y acero inoxidable, hay que añadir una limpieza a fondo o un cambio completo del juego de rodillos para evitar la contaminación cruzada.
Disponer de juegos de repuesto de los tamaños más utilizados permite rectificar un juego mientras otro trabaja, y contar con la lista de piezas principales y con un proveedor capaz de fabricar rodillos reduce el riesgo de paradas largas. En Heatecx fabricamos los rodillos para formadoras de tubos y suministramos los repuestos de nuestras líneas, de modo que el cliente puede ampliar su rango de producción con el tiempo o reponer herramental sin depender de terceros.
Cambio de rodillos y tiempo productivo
Hay un coste de una línea de formado que no aparece en la ficha técnica y que en muchas plantas pesa más que el precio de la máquina: el tiempo que se pierde cada vez que hay que cambiar de diámetro o de espesor. Cada tamaño de tubo exige su propio juego de rodillos, y el cambio implica desmontar soportes, retirar el herramental anterior, instalar el nuevo, alinearlo y volver a ajustar la línea. En sistemas manuales ese proceso suele llevar entre dos y cuatro horas, mientras que en equipos con sistema de cambio rápido por cartuchos puede reducirse a menos de una hora. Con un ejemplo ilustrativo, una planta que cambia de diámetro tres veces por semana y pasa de tres horas a una hora por cambio recupera seis horas de producción semanales, un margen que en un molino de alta cadencia equivale a una cantidad considerable de tubo.
Por eso, al evaluar una línea, conviene preguntarse cuántos tamaños distintos se van a producir realmente y con qué frecuencia. Si la planta fabrica un único diámetro durante meses, el sistema de cambio rápido tiene un valor limitado y es más importante invertir en la calidad del herramental; si, por el contrario, fabrica series cortas de muchos diámetros, el cambio rápido y la disponibilidad de juegos de rodillos adicionales determinan la productividad real. Heatecx fabrica los rodillos para formadoras de tubos y suministra repuestos, lo que facilita ampliar el rango de producción con el tiempo sin depender de terceros.
Aplicaciones por industria
Los tubos que salen de una formadora alimentan sectores muy distintos, y cada uno pide una combinación diferente de material, tolerancia y acabado. En construcción y estructuras, el criterio dominante es la resistencia mecánica a un coste por metro competitivo, y por eso predominan el acero al carbono y el galvanizado en perfiles cuadrados, rectangulares y redondos. En alimentaria, farmacéutica y médica, en cambio, lo decisivo es un interior liso y una soldadura limpia, y el inoxidable de la serie MP-I es la opción natural. En intercambiadores de calor, calderas y refrigeración, el tubo debe combinar estanqueidad, soldadura continua y resistencia a la presión, y en el sector petrolero se añade la exigencia de integridad estructural y resistencia a la corrosión en condiciones severas.
| Sector | Tubo típico | Serie orientativa | Exigencia clave |
| Construcción y estructuras | Cuadrado, rectangular y redondo, acero al carbono o galvanizado | MF | Resistencia mecánica y coste por metro |
| Automoción | Escapes, chasis, columnas de dirección | MF o MP-I según material | Tolerancias y repetibilidad |
| Alimentaria, bebidas y farmacéutica | Inoxidable sanitario | MP-I | Interior liso y soldadura limpia |
| Médico | Inoxidable de precisión | MP-I | Higiene y exactitud dimensional |
| Refrigeración y climatización | Tubería para circuitos de fluido | MF o MP-I | Estanqueidad |
| Intercambiadores de calor y calderas | Inoxidable de pared delgada | MP-I | Soldadura continua y resistencia a la presión |
| Petróleo y gas | Tubería robusta | MP-I | Integridad estructural y resistencia a la corrosión |
| Mobiliario y electrodomésticos | Marcos tubulares | MF | Acabado superficial |
| Agricultura | Invernaderos y riego | MF | Galvanizado y bajo coste |
| Resistencias eléctricas | Vainas de inoxidable de diámetro pequeño | MF-40S, MF-40 o MP-I40 | Redondez, rectitud e interior limpio |
Un caso de aplicación
Imaginemos un fabricante de resistencias tubulares de tamaño medio en Latinoamérica que compra tubo de acero inoxidable 304 de 10 mm de diámetro exterior y 0,8 mm de pared a un proveedor externo, y que sufre retrasos de entrega y variaciones de calidad entre lotes que afectan a su llenado de MgO. Se trata de un escenario representativo, no de un cliente concreto. El primer paso es la cuenta del fleje: π × (10 − 0,8) da un ancho de unos 28,9 mm, un dato que el proveedor de flejes puede cortar con la tolerancia necesaria. Ese tubo está dentro del rango de la serie MF, tanto del MF-40S como del MF-40, y también del MP-I40 si la planta quiere incorporar recocido y desbarbado en línea, de modo que la elección se reduce a si prioriza la flexibilidad de producto o el tratamiento integrado.
A partir de ahí, el fabricante decide cuántos diámetros va a producir, define el sistema de soldadura adecuado para pared delgada de acero inoxidable y planifica la etapa posterior de reducción, recocido y estirado con las máquinas correspondientes. El resultado no es solo un tubo propio, sino un control directo sobre el diámetro, la rectitud y la limpieza interior de la pieza que condiciona todo su proceso aguas abajo, y la posibilidad de ajustar el tubo a cada diseño de resistencia sin esperar a un proveedor.
Un segundo caso: tubo cuadrado para mobiliario y barandales
Consideremos ahora un taller de mobiliario metálico y barandales en acero inoxidable 304 que compra tubo cuadrado de 40 × 40 mm y 1,5 mm de pared, y que quiere controlar costes y plazos produciendo su propio perfil. De nuevo se trata de un escenario representativo, no de un cliente concreto. Como el tubo cuadrado se obtiene normalmente formando primero un redondo que luego se calibra con cabezales turcos, la cuenta del fleje parte del perímetro del cuadrado medido en su fibra neutra: con una esquina exterior de unos 3 mm de radio, ese perímetro ronda los 150 mm, lo que equivale a un tubo redondo de unos 49 mm de diámetro exterior. Es una estimación de orden de magnitud que se afina en la puesta en marcha, y encaja en el rango de la serie MF, por ejemplo en el MF-40, cuyo catálogo llega a 51 mm de diámetro redondo, aunque conviene confirmar con ingeniería el rango exacto para perfiles cuadrados antes de cerrar la configuración.
Para este taller el factor decisivo no es el tratamiento en línea sino la variedad: fabricará varias medidas de cuadrado y rectangular, y cada una exige su juego de rodillos, de modo que el sistema de cambio rápido y la disponibilidad de juegos adicionales pesan más que el recocido integrado. El acabado superficial también es crítico en barandales y mobiliario, por lo que tiene sentido prever el pulido posterior con nuestras máquinas pulidoras de tubos y cuidar desde el formado la limpieza de los rodillos para no rayar un material que después se ve a simple vista.
Tendencias en el formado de tubos
El formado de tubos evoluciona en varias direcciones a la vez. La soldadura láser, antes reservada a instalaciones muy especializadas, es cada vez más accesible y se extiende en el inoxidable de pared fina, porque reduce la zona afectada por el calor y la deformación del tubo. La inspección continua en línea, con corrientes de Eddy y sistemas de visión, gana terreno porque permite detectar una discontinuidad en el momento en que se produce y no al final del lote, y se combina con el registro digital de parámetros para ofrecer trazabilidad a clientes cada vez más exigentes. Los sistemas de cambio rápido de herramental responden a la tendencia hacia series más cortas y más variadas, en las que el tiempo de preparación pesa tanto como la velocidad de producción.
Al mismo tiempo, la eficiencia energética gana importancia, con variadores de frecuencia y motorizaciones mejor dimensionadas que reducen el consumo por tonelada de tubo, y el uso de aceros de mayor resistencia, que permiten paredes más finas para la misma prestación, obliga a diseñar líneas con más estaciones de conformado y un control más preciso de la recuperación elástica. Por último, la reducción de chatarra se ha convertido en un objetivo económico y medioambiental: calcular bien el ancho de fleje, mantener el herramental en buen estado y estabilizar la velocidad disminuye el material que se pierde en ajustes y rechazos.
Qué preguntar a un proveedor antes de pedir la cotización
Una cotización precisa solo es posible si se aporta información clara, y conviene reunirla antes de contactar. El proveedor necesitará conocer el material y su grado, el rango de diámetros y espesores que se quiere cubrir, el volumen mensual o anual esperado, el ancho y el peso de las bobinas que se pueden adquirir y las tolerancias exigidas al tubo final. A cambio, conviene preguntarle qué proceso de soldadura propone y por qué, qué tratamientos en línea están incluidos y cuáles son opcionales, cuántos juegos de rodillos se entregan con la máquina, si existe sistema de cambio rápido y cómo se controla la línea. También es importante revisar la superficie que ocupa la instalación, ya que nuestras líneas van de 19 a 44 metros de largo según el modelo, y las condiciones eléctricas de la planta.
Más allá de la máquina, el servicio posterior marca la diferencia. Nuestra serie MF contempla asesoramiento para el diseño de planta, planificación de la producción, formación técnica del personal, instalación y puesta en marcha, soporte de operación y mantenimiento, lista de piezas de repuesto, garantía y mantenimiento. Es razonable pedir esta información por escrito a cualquier proveedor con el que se compare.
Por qué elegir Heatecx
Heatecx fabrica tanto la maquinaria para producir resistencias eléctricas como parte de las materias primas que consumen, y esa visión de cadena completa se refleja en cómo diseñamos nuestras líneas de formado: pensadas para integrarse con la reducción, el estirado, el recocido y el llenado que vienen después. Desde nuestras instalaciones en Shenzhen suministramos equipos a clientes de Latinoamérica, Estados Unidos, Brasil y otros mercados, con soporte de ingeniería antes y después de la compra, y la ficha de la serie MF indica un sistema de gestión de calidad certificado ISO 9001. Si está evaluando una línea de formado de tubos, puede contactar con nuestro equipo técnico con el material, el rango de medidas y el volumen previsto, y le ayudaremos a definir la configuración adecuada.
Preguntas frecuentes
¿Cómo se calcula el ancho de fleje necesario para un tubo?
El ancho de fleje debe igualar el perímetro del tubo medido en su fibra neutra, que se sitúa aproximadamente a la mitad del espesor de pared. La fórmula de partida es ancho ≈ π × (diámetro exterior − espesor). Un tubo de 25 mm de diámetro y 1,0 mm de pared necesita un fleje de unos 75,4 mm. Es una aproximación inicial que se ajusta de forma empírica durante la puesta en marcha, porque el calibrado, el refuerzo de soldadura y la recuperación elástica del material desplazan el valor final en fracciones de milímetro.
¿Una misma línea puede producir varios diámetros?
Sí, dentro del rango de cada modelo. Por ejemplo, el MF-40 cubre diámetros de 8 a 51 mm, y para pasar de un diámetro a otro se cambia el juego de rodillos y se reajusta la línea. Ese cambio lleva entre dos y cuatro horas en sistemas manuales y menos de una hora con cambio rápido. Para salir del rango del modelo, por ejemplo de 51 a 114 mm, hace falta una máquina de mayor tamaño, porque los ejes y los motores están dimensionados para su rango de trabajo.
¿Qué proceso de soldadura es mejor, alta frecuencia, TIG o láser?
Depende del material y del espesor. La alta frecuencia es el proceso habitual para aceros al carbono y estructurales con alta velocidad de producción. Para acero inoxidable de pared delgada se suele preferir TIG, plasma o láser, que ofrecen un cordón limpio y una zona afectada por el calor reducida, y el láser es la opción más precisa para paredes muy finas. En nuestras líneas el sistema de soldadura es configurable según la aplicación.
¿Se puede producir con estas líneas el tubo para resistencias tubulares?
Sí. Las vainas de resistencias tubulares son tubos de diámetro pequeño y pared delgada que entran en el rango de los modelos pequeños de la serie MF, como el MF-40S o el MF-40, o de la serie MP-I si se quiere acero inoxidable con tratamientos en línea. Después del formado, el tubo suele pasar por reducción, estirado y recocido hasta alcanzar su diámetro y tolerancia finales, etapas para las que Heatecx también ofrece maquinaria.
¿Se pueden fabricar tubos cuadrados y rectangulares con la misma línea?
Sí. La serie MF produce tubos redondos, cuadrados y rectangulares con la misma línea. El método habitual consiste en formar y soldar un tubo redondo y darle después su sección final en una zona de dimensionado con cabezales turcos, o bien conformar el perfil directamente desde la tira plana. Cada medida requiere su juego de rodillos, por lo que el cambio rápido de herramental influye mucho en la productividad cuando se fabrican varios perfiles.
¿Qué gas de protección se usa en la soldadura TIG del acero inoxidable?
Lo habitual es el argón o una mezcla de argón e hidrógeno, según el equipo y el grado del material. El gas protege el baño de fusión de la oxidación y ayuda a conservar la resistencia a la corrosión del cordón, algo especialmente importante en aplicaciones alimentarias, médicas y de intercambio de calor.
¿Conviene un tubo soldado o uno sin costura para las vainas de las resistencias?
Es una decisión de diseño. Un tubo soldado formado con una buena línea, recocido y luego reducido o estirado hasta su diámetro y tolerancia finales, resulta adecuado para la inmensa mayoría de las vainas de resistencias y ofrece una excelente relación entre coste y calidad. Para presiones muy elevadas o requisitos especiales puede preferirse tubo sin costura. Lo importante es que la costura esté bien soldada, tratada e inspeccionada.
¿Cada cuánto hay que rectificar los rodillos?
No existe un intervalo único, porque depende del material, del volumen producido, de la lubricación y de la calidad del herramental. Lo más fiable es vigilar indicadores como la ovalidad del tubo, la aparición de rayaduras o la deriva del diámetro final, y programar inspecciones periódicas de la superficie de los rodillos. Tener un juego de repuesto permite rectificar sin detener la producción.
¿Cuánto espacio necesita una línea de formado?
Según el catálogo, nuestras líneas miden entre 19 y 44 metros de largo y entre 1,0 y 3,0 metros de ancho, según el modelo. A esa superficie hay que sumar las zonas de almacenamiento de bobinas, de recepción y almacenamiento del tubo terminado y de mantenimiento del herramental, por lo que conviene planificar el layout de la planta antes de cerrar la compra.
¿Qué información necesito tener antes de pedir una cotización?
Conviene definir el material y su grado, el rango de diámetros y espesores, el volumen de producción previsto, el ancho y el peso de las bobinas disponibles, las tolerancias del tubo final y el espacio y la alimentación eléctrica de la planta. Con esos datos se puede recomendar un modelo, un sistema de soldadura y los tratamientos en línea más convenientes.