Na fabricação de elementos de aquecimento industrial, o óxido de magnésio (MgO) aparece repetidamente como o material dielétrico de referência: alta rigidez dielétrica, excelente condutividade térmica para um isolante cerâmico, estabilidade química em temperaturas extremas e um coeficiente de dilatação razoavelmente compatível com os metais das bainhas. No entanto, ao comparar o interior de uma resistência de cartucho com o interior de um cabo MI (Mineral Insulated), fica claro que “MgO” sozinho não é uma especificação completa. O mesmo composto químico aparece em duas formas físicas radicalmente diferentes — o núcleo cerâmico rígido combinado com pó compactado nas resistências de cartucho, e os beads trituráveis (grânulos cerâmicos pré-fundidos com furos passantes) no cabo MI — e essa diferença de forma é o que determina todo o processo de fabricação, as tolerâncias alcançáveis, o comportamento dielétrico final e, em última análise, para qual aplicação cada tecnologia serve.
O núcleo cerâmico e o pó de MgO na resistência de cartucho
Em uma resistência de cartucho convencional, o fio resistivo (tipicamente NiCr 80/20) não fica solto dentro da bainha metálica. Ele é enrolado em espiral em torno de um núcleo cerâmico rígido — uma espécie de carretel pré-fabricado de material cerâmico refratário que cumpre duas funções ao mesmo tempo: dá ao enrolamento uma geometria fixa e repetível durante a bobinagem, e atua como o isolante elétrico primário entre o fio e o interior da bainha. Uma vez que o conjunto fio-núcleo é inserido no tubo metálico — junto com os pinos terminais e, em muitos projetos, um disco de aterramento em uma das extremidades —, o espaço anular restante entre esse conjunto e a parede interna da bainha é preenchido com pó de MgO de alta pureza e granulometria controlada. A resistência finalizada é então submetida a um processo de redução de diâmetro por swaging (forjamento radial) que cumpre três funções simultaneamente: compacta o pó de MgO até transformá-lo em uma massa densa e praticamente sem porosidade, colapsa parcialmente o núcleo cerâmico original sobre os pinos para garantir bom contato elétrico entre os fios de ligação (pigtails) e os terminais, e reduz a camada isolante até a espessura mínima que ainda garante isolamento elétrico confiável — porque quanto mais fina for essa camada compactada, melhor é a transferência de calor do fio para a bainha e, dali, para o processo que está sendo aquecido.
Essa combinação — núcleo rígido mais pó compactado — faz sentido do ponto de vista de fabricação porque as resistências de cartucho são produzidas como peças discretas e relativamente curtas: o fio é bobinado sobre o núcleo com uma máquina bobinadora, o conjunto completo é montado de uma só vez dentro da bainha, o pó é preenchido e compactado em uma única operação de swaging (ou em poucas passadas) ao longo de todo o comprimento da peça finalizada. Não há necessidade de que o material isolante flua continuamente por um processo de trefilação em linha, porque a peça já está no seu comprimento final — ou muito próximo dele — antes mesmo de a compactação começar.
Os beads trituráveis de MgO no cabo MI
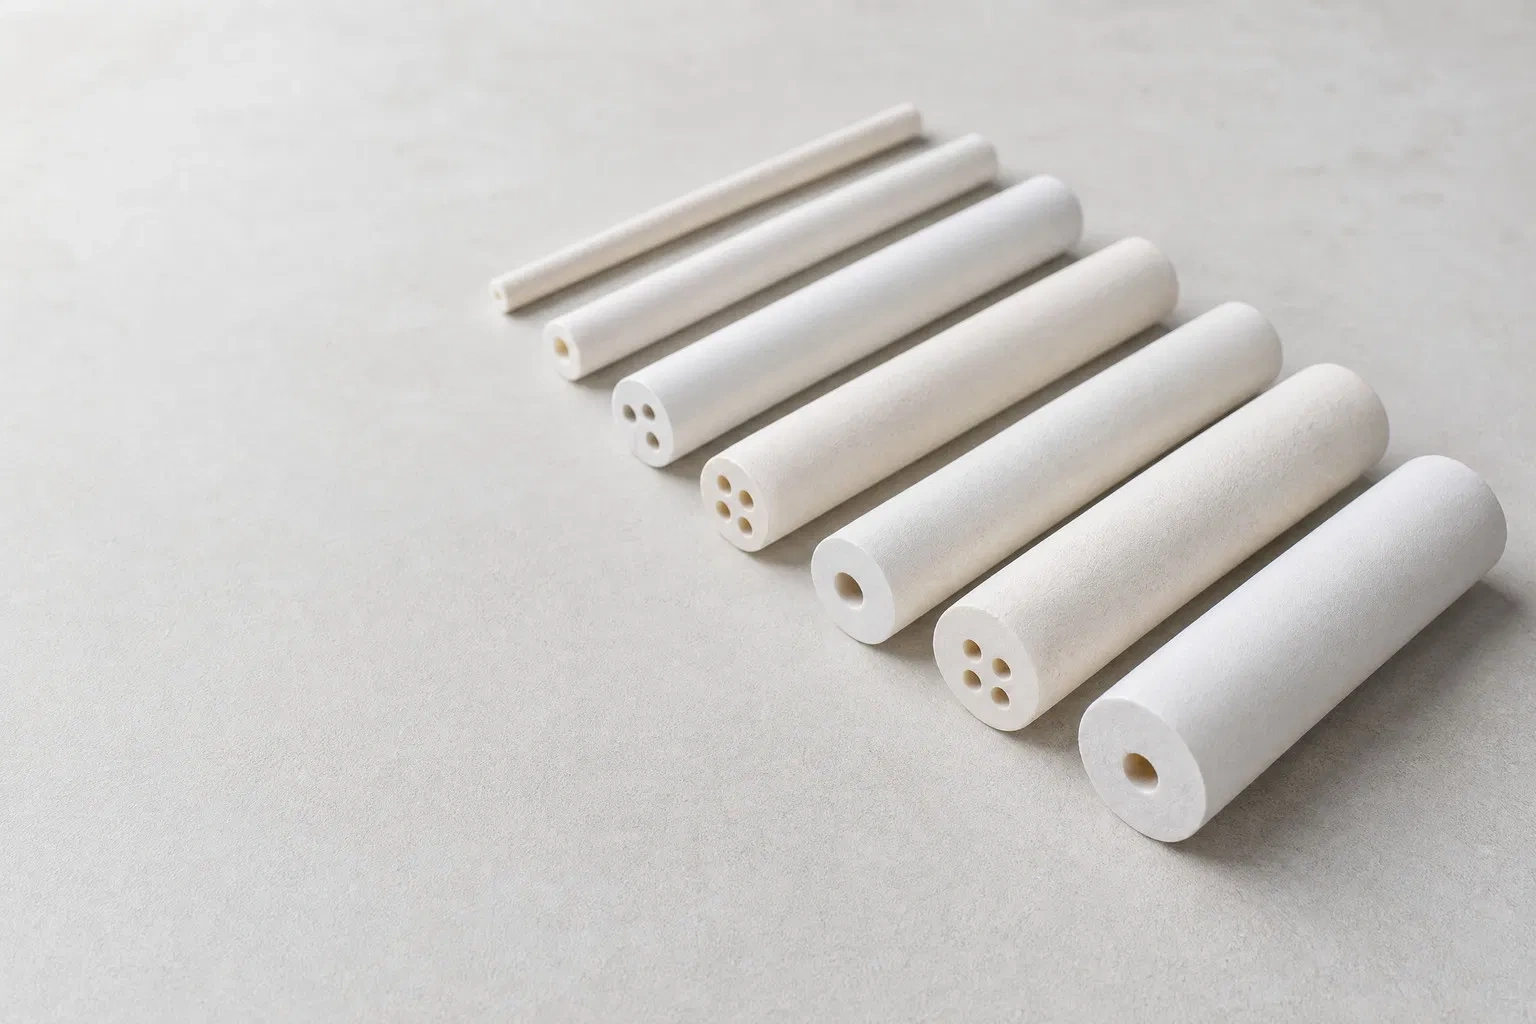
O cabo MI é fabricado de forma fundamentalmente diferente, porque seu produto final pode alcançar dezenas ou centenas de metros de comprimento contínuo a partir de um tubo metálico curto formado em linha. É aqui que entram os beads trituráveis: grânulos cerâmicos de MgO pré-fundido, individualmente preformados com um ou mais furos passantes por onde os condutores metálicos são enfiados antes de o conjunto entrar na primeira etapa de redução. Diferente do núcleo de uma resistência de cartucho, esses beads não são feitos para manter sua forma — sua função é exatamente o oposto. Eles são inseridos soltos, ou levemente empilhados, dentro do tubo junto com os fios condutores, cumprindo o papel de espaçadores temporários que evitam que os condutores se toquem entre si ou com a parede interna do tubo enquanto o conjunto avança pelas etapas de swaging, laminação ou trefilação a frio. A cada passada de redução de diâmetro, os beads são esmagados e se fundem entre si sob pressão, sendo literalmente triturados até se transformarem no mesmo tipo de massa contínua e compactada de MgO que caracteriza o cabo MI acabado, enquanto o tubo se alonga e sua seção transversal é progressivamente reduzida, com etapas intermediárias de recozimento para restaurar a ductilidade do metal antes da próxima passada.
O motivo de usar beads preformados com furos em vez de pó solto nessa etapa inicial — mesmo que o resultado final após a trefilação seja, na prática, uma massa compactada de MgO comparável à de uma resistência de cartucho — tem a ver com o controle dimensional durante um processo contínuo: os furos dos beads mantêm os condutores centralizados e equidistantes desde o primeiro momento, algo muito mais difícil de conseguir de forma consistente se pó solto fosse simplesmente despejado ao redor de fios que ainda não estão fixos em um carretel rígido, especialmente quando o cabo pode ter desde um único condutor até oito ou mais, como ocorre em cabos MI usados para termopares ou para aquecimento trifásico. Os beads dão ao processo uma espécie de “andaime” temporário e descartável, que é destruído de propósito durante a primeira redução de diâmetro e que deixa de ser necessário assim que o material fica compactado.
Tabela comparativa de propriedades e características
| Característica | Núcleo cerâmico + MgO compactado (resistência de cartucho) | Beads trituráveis de MgO (cabo MI) |
| Forma física inicial do MgO | Núcleo pré-fabricado rígido (carretel cerâmico) + pó de granulometria controlada | Grânulos pré-fundidos individuais com furos passantes |
| Função durante a fabricação | Dá geometria fixa ao enrolamento e isola eletricamente | Espaçador temporário descartável, destruído de propósito |
| Etapa de compactação | Uma única operação de swaging (ou poucas passadas) sobre peça já no comprimento final | Múltiplas passadas de swaging/laminação/trefilação com recozimentos intermediários |
| Comprimento típico da peça finalizada | Centímetros a alguns metros | Metros a centenas de metros em bobina contínua |
| Comportamento do núcleo/bead após compactar | Colapso parcial ao redor dos pinos | Trituração total, funde-se em massa contínua |
| Principal risco dimensional | Espessura desigual da camada isolante se o preenchimento do pó não for uniforme | Microporosidade ou vazios de ar se o bead não triturar de forma previsível |
| Número típico de condutores | 1 (o próprio fio resistivo enrolado) | 1 a 8 ou mais condutores paralelos |
| Geometria final | Rígida, reta, diâmetro fixo | Flexível, pode ser dobrada em campo sem perder integridade dielétrica |
| Aplicação característica | Inserção em furo usinado (molde, placa, matriz) | Traçado distribuído ao longo de tubulações, tanques ou superfícies |
Métodos de fabricação passo a passo
Resistência de cartucho com núcleo cerâmico:
- Bobinagem do fio resistivo NiCr sobre o núcleo cerâmico pré-fabricado, com passo e número de espiras calculados conforme a potência exigida.
- Montagem do conjunto núcleo-fio dentro da bainha metálica, junto com pinos terminais e, conforme o projeto, disco de aterramento.
- Preenchimento do espaço anular restante com pó de MgO de alta pureza e granulometria controlada.
- Vibração ou pré-compactação para eliminar bolsas de ar antes do swaging.
- Redução de diâmetro por swaging, que compacta o pó, colapsa parcialmente o núcleo e fixa a geometria final da peça.
- Selagem das extremidades, teste dielétrico (Hi-Pot) e teste de resistência ôhmica antes do envio.
Cabo MI com beads trituráveis:
- Formação do tubo metálico em linha a partir de uma tira ou chapa soldada longitudinalmente.
- Inserção dos condutores metálicos e dos beads de MgO pré-fundido enfiados neles, avançando de forma contínua.
- Primeira passada de redução de diâmetro por swaging, que inicia a trituração dos beads e compacta o material ao redor dos condutores.
- Passadas sucessivas de laminação ou trefilação a frio, cada uma seguida de recozimento para restaurar a ductilidade do metal antes da próxima redução.
- Redução final até o diâmetro de cabo especificado, com o MgO já completamente triturado e compactado em massa contínua.
- Corte no comprimento, selagem das extremidades contra umidade e testes dielétricos e de continuidade antes da bobinagem para envio.
Indústrias aplicáveis
| Indústria | Resistência de cartucho (núcleo + MgO compactado) | Cabo MI (beads trituráveis) |
| Moldagem por injeção de plásticos | Canais quentes, bicos, placas de aquecimento do molde | Traçado de tubulações de alimentação de resina |
| Petroquímica e refino | Aquecimento de bancadas e platens em testes de laboratório | Traçado de tubulações e tanques em campo, áreas classificadas |
| Alimentos e bebidas | Seladoras, embaladoras, equipamentos de cocção | Traçado sanitário de tubulações de processo |
| Geração de energia | — | Cabo de aquecimento para plantas de biomassa e caldeiras |
| Semicondutores e laboratório | Placas de aquecimento de precisão, fornos pequenos | Sensores e termopares integrados em processos críticos |
| Marítimo e naval | Aquecedores de cabine e cozinha | Traçado térmico em conveses e sistemas contra incêndio |
Critérios de seleção
| Critério | Favorece resistência de cartucho | Favorece cabo MI |
| Geometria de instalação | Furo reto, diâmetro e comprimento fixos | Trajeto longo, curvas, cotovelos, superfícies irregulares |
| Densidade de potência exigida | Alta densidade em pouco espaço | Densidade distribuída ao longo do trajeto |
| Necessidade de dobra em campo | Não se aplica (peça rígida) | Sim, sem perder integridade dielétrica |
| Número de condutores necessários | Um (o próprio enrolamento) | Um a vários (aquecimento, sinal, termopar) |
| Facilidade de substituição | Alta, peça padrão intercambiável | Requer terminação especializada em campo |
| Ambiente corrosivo ou com vibração | Bainha de aço inoxidável ou Incoloy conforme temperatura | Bainha metálica contínua, boa resistência à vibração |
Por que escolher os produtos Heatecx
A Heatecx fabrica diretamente tanto a matéria-prima de MgO quanto os maquinários usados nos dois processos de compactação, o que permite um controle de qualidade de ponta a ponta: a mesma planta em Shenzhen produz pó de MgO de alta pureza para resistências de cartucho e componentes relacionados para linhas de cabo MI, além de oferecer as máquinas de preenchimento, bobinagem, trefilação e recozimento necessárias para ambos os processos. Essa integração vertical entre matérias-primas e maquinário significa que a equipe de engenharia da Heatecx entende de primeira mão como a granulometria do pó ou a microestrutura do bead afeta o resultado final na linha de produção do cliente, e cada lote de material passa por testes dielétricos e de pureza antes de sair da fábrica.
Caso de aplicação
Em uma planta de processamento de plásticos que combina moldagem por injeção com um sistema de traçado térmico para manter a temperatura das tubulações de alimentação de resina entre o silo e o funil, as duas tecnologias convivem na mesma linha de produção: as resistências de cartucho com núcleo cerâmico são instaladas nos canais quentes e nas placas de aquecimento do molde, onde é preciso alta densidade de potência em um espaço reduzido e geometria fixa; o cabo MI, por sua vez, percorre longitudinalmente as tubulações de transporte de resina, acompanhando curvas e cotovelos sem perder continuidade dielétrica, e tolerando o manuseio de instalação em campo que uma resistência de cartucho não suportaria sem trincar.
Perguntas frequentes
O pó de MgO usado em resistências de cartucho e os beads usados em cabo MI são quimicamente iguais? Sim, ambos são óxido de magnésio de alta pureza, mas são fabricados com processos e controles de granulometria diferentes, adaptados à forma como cada um é compactado em sua respectiva tecnologia.
É possível preencher uma resistência de cartucho com beads em vez de pó compactado? Não é a prática padrão. O núcleo cerâmico e o pó compactado são otimizados para compactação em uma única passada sobre peças curtas; os beads são projetados para um processo de trefilação contínuo e em múltiplas etapas.
Por que o cabo MI precisa de tantas passadas de redução de diâmetro e a resistência de cartucho não? Porque o cabo MI parte de um tubo curto e é alongado até dezenas ou centenas de metros por meio de trefilação progressiva, enquanto a resistência de cartucho já está no seu comprimento final antes de ser compactada.
Qual das duas tecnologias oferece melhor rigidez dielétrica? Ambas podem atingir valores muito altos de rigidez dielétrica quando o processo de compactação é executado corretamente; a diferença relevante não é qual tecnologia é “melhor” em abstrato, mas sim qual delas foi projetada para a geometria e o método de instalação que a aplicação exige.


