En la fabricación de elementos calefactores industriales, el óxido de magnesio (MgO) aparece una y otra vez como el material dieléctrico de referencia: alta resistencia dieléctrica, excelente conductividad térmica para un aislante cerámico, estabilidad química a temperaturas extremas y un coeficiente de dilatación razonablemente compatible con los metales de las vainas. Sin embargo, cuando se compara el interior de una resistencia de cartucho con el interior de un cable MI (Mineral Insulated), rápidamente queda claro que “MgO” no es una especificación suficiente. El mismo compuesto químico se presenta en dos formas físicas radicalmente distintas —el núcleo cerámico rígido combinado con polvo compactado en las resistencias de cartucho, y los beads triturables (tubos cerámicos prefundidas con perforaciones) en el cable MI— y esa diferencia de forma es la que determina por completo el proceso de manufactura, las tolerancias alcanzables, el comportamiento dieléctrico final y, en última instancia, para qué aplicación sirve cada tecnología.
El núcleo cerámico y el polvo de MgO en la resistencia de cartucho
En una resistencia de cartucho convencional, el alambre resistivo (típicamente NiCr 80/20) no flota libremente dentro de la vaina metálica. Se enrolla en espiral alrededor de un núcleo cerámico rígido, una especie de carrete o bobina prefabricada de material cerámico refractario que cumple dos funciones simultáneas: le da al devanado una geometría fija y repetible durante el bobinado, y actúa como aislante eléctrico primario entre el alambre y el espacio interior de la vaina. Una vez que el conjunto alambre-núcleo se introduce en el tubo metálico —junto con los pines terminales y, en muchos diseños, un disco de puesta a tierra en el extremo—, el espacio anular restante entre ese conjunto y la pared interior de la vaina se rellena con polvo de MgO de alta pureza y granulometría controlada. La resistencia terminada se somete entonces a un proceso de reducción de diámetro por swaging (forjado radial) que cumple tres propósitos a la vez: compacta el polvo de MgO hasta convertirlo en una masa densa y prácticamente sin porosidad, colapsa parcialmente el núcleo cerámico original sobre los pines para asegurar buen contacto eléctrico entre las colas de conexión (pigtails) y los terminales, y reduce el espesor de la capa aislante hasta el mínimo que sigue garantizando aislamiento eléctrico confiable, porque cuanto más delgada es esa capa compactada, mejor es la transferencia de calor desde el alambre hacia la vaina y, de ahí, hacia el proceso que se está calentando.
Esta combinación —núcleo rígido más polvo compactado— tiene sentido de manufactura porque las resistencias de cartucho se fabrican como piezas discretas y relativamente cortas: se bobina el alambre sobre el núcleo con una máquina bobinadora, se arma el conjunto completo de una sola vez dentro de la vaina, se llena el polvo y se compacta en una sola operación de swaging (o en unas pocas pasadas) a lo largo de toda la longitud de la pieza terminada. No hay necesidad de que el material aislante fluya de forma continua durante un proceso de trefilado en línea, porque la pieza ya tiene su longitud final —o muy cercana a ella— antes de que empiece la compactación.
Los beads triturables de MgO en el cable MI
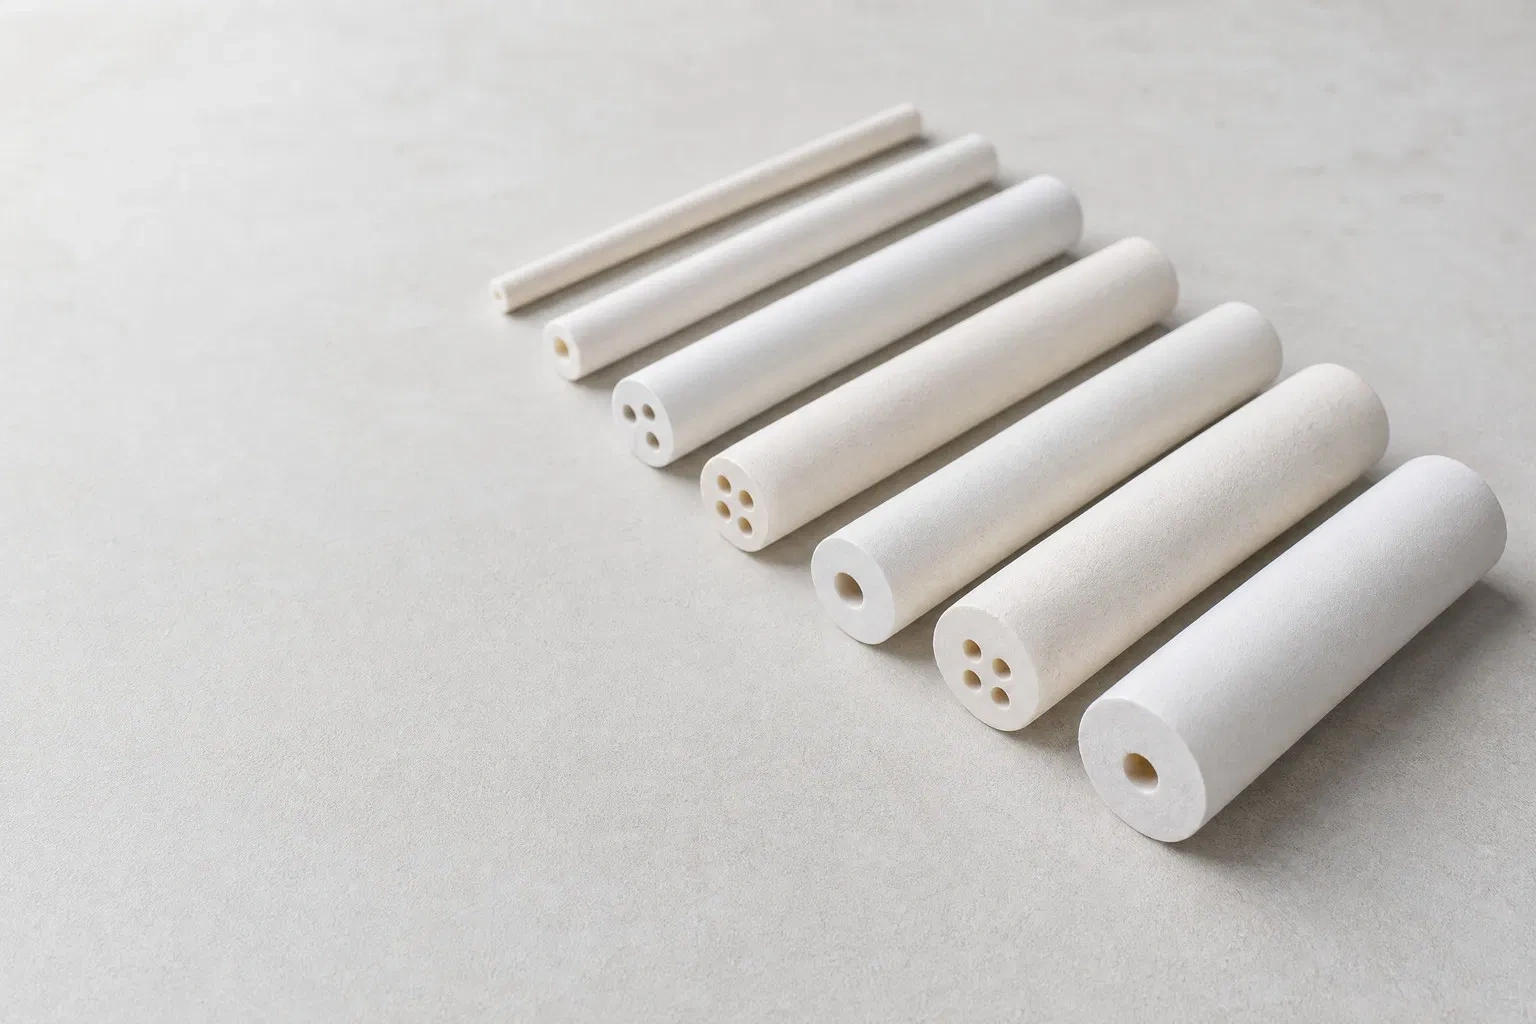
El cable MI se fabrica de una manera fundamentalmente distinta, porque su producto final puede alcanzar decenas o cientos de metros de longitud continua a partir de un tubo metálico corto formado en línea. Aquí es donde entran los beads triturables: son gránulos cerámicos de MgO prefundido (fused MgO), preformados individualmente con uno o varios orificios pasantes por donde se enhebran los conductores metálicos antes de que el conjunto entre a la primera etapa de reducción. A diferencia del núcleo de una resistencia de cartucho, estos beads no están pensados para conservar su forma: su función es exactamente la contraria. Se introducen sueltos —o loosely stacked— dentro del tubo junto con los alambres conductores, cumpliendo un papel de espaciador temporal que evita que los conductores se toquen entre sí o con la pared interior del tubo mientras el conjunto avanza hacia las etapas de swaging, laminado o trefilado en frío. En cada pasada de reducción de diámetro, los beads se aplastan y se funden entre sí bajo presión, literalmente se trituran hasta convertirse en el mismo tipo de masa continua y compactada de MgO que caracteriza al cable MI terminado, mientras el tubo se alarga y su sección transversal se reduce progresivamente, con etapas intermedias de recocido para restaurar la ductilidad del metal antes de la siguiente pasada.
La razón de usar núcleos preformados con orificios en lugar de polvo suelto en esta etapa inicial —aunque el resultado final después del trefilado sea, en términos prácticos, una masa compactada de MgO comparable a la de una resistencia de cartucho— tiene que ver con el control dimensional durante un proceso continuo: los orificios de los beads mantienen a los conductores centrados y equidistantes entre sí desde el primer momento, algo que sería mucho más difícil de lograr de forma consistente si se vertiera polvo suelto alrededor de alambres que todavía no están fijos en un carrete rígido, especialmente cuando el cable puede llevar desde un solo conductor hasta ocho o más, como ocurre en cables MI usados para termopares o para calefacción trifásica. Los beads le dan al proceso una especie de “andamiaje” temporal y desechable, que se destruye a propósito durante la primera reducción de diámetro y que ya no vuelve a ser necesario una vez que el material queda compactado.
Tabla comparativa de propiedades y características
| Característica | Núcleo cerámico + MgO compactado (resistencia de cartucho) | Beads triturables de MgO (cable MI) |
| Forma física inicial del MgO | Núcleo prefabricado rígido (carrete cerámico) + polvo de granulometría controlada | Gránulos prefundidos individuales con orificios pasantes |
| Función durante la fabricación | Da geometría fija al devanado y aísla eléctricamente | Espaciador temporal desechable que se destruye a propósito |
| Etapa de compactación | Una sola operación de swaging (o pocas pasadas) sobre pieza ya en su longitud final | Múltiples pasadas de swaging/laminado/trefilado con recocidos intermedios |
| Longitud típica de la pieza terminada | Centímetros a un par de metros | Metros a cientos de metros en bobina continua |
| Comportamiento del núcleo/bead tras compactar | Colapso parcial alrededor de los pines | Trituración total, se funde en masa continua |
| Riesgo dimensional principal | Espesor de capa aislante desigual si el llenado de polvo no es uniforme | Microporosidad o huecos de aire si el bead no se tritura de forma predecible |
| Número de conductores típico | 1 (el propio alambre resistivo en espiral) | 1 a 8 o más conductores paralelos |
| Geometría final | Rígida, recta, diámetro fijo | Flexible, puede doblarse en campo sin perder integridad dieléctrica |
| Aplicación característica | Inserción en barreno mecanizado (molde, placa, boquilla) | Trazado distribuido a lo largo de tuberías, tanques o superficies |
Métodos de fabricación paso a paso
Resistencia de cartucho con núcleo cerámico:
- Bobinado del alambre resistivo NiCr sobre el núcleo cerámico prefabricado, con paso y número de vueltas calculados según la potencia requerida.
- Ensamble del conjunto núcleo-alambre dentro de la vaina metálica, junto con pines terminales y, según diseño, disco de puesta a tierra.
- Llenado del espacio anular restante con polvo de MgO de alta pureza y granulometría controlada.
- Vibrado o compactación previa para eliminar bolsas de aire antes del swaging.
- Reducción de diámetro por swaging, que compacta el polvo, colapsa parcialmente el núcleo y fija la geometría final de la pieza.
- Sellado de extremos, prueba dieléctrica (Hi-Pot) y prueba de resistencia óhmica antes de despacho.
Cable MI con beads triturables:
- Formado del tubo metálico en línea a partir de una tira o lámina soldada longitudinalmente.
- Inserción de los conductores metálicos y de los beads de MgO prefundido enhebrados en ellos, avanzando de forma continua.
- Primera reducción de diámetro por swaging, que inicia la trituración de los beads y compacta el material alrededor de los conductores.
- Pasadas sucesivas de laminado o trefilado en frío, cada una seguida de recocido para restaurar la ductilidad del metal antes de la siguiente reducción.
- Reducción final hasta el diámetro de cable especificado, con el MgO ya completamente triturado y compactado en una masa continua.
- Corte a longitud, sellado de extremos contra humedad y pruebas dieléctricas y de continuidad antes de bobinado para despacho.
Industrias aplicables
| Industria | Resistencia de cartucho (núcleo + MgO compactado) | Cable MI (beads triturables) |
| Moldeo por inyección de plásticos | Canales calientes, boquillas, placas calefactoras del molde | Trazado de tuberías de alimentación de resina |
| Petroquímica y refinación | Calentamiento de bloques y platens en pruebas de laboratorio | Trazado de tuberías y tanques en campo, zonas clasificadas |
| Alimentos y bebidas | Selladoras, envasadoras, equipos de cocción | Trazado sanitario de tuberías de proceso |
| Generación de energía | — | Cables de calefacción para plantas de biomasa y calderas |
| Semiconductores y laboratorio | Placas calefactoras de precisión, hornos pequeños | Sensores y termopares integrados en procesos críticos |
| Marino y naval | Calentadores de cabina y cocina | Trazado térmico en cubiertas y sistemas contra incendio |
Criterios de selección
| Criterio | Favorece resistencia de cartucho | Favorece cable MI |
| Geometría de instalación | Barreno recto, diámetro y longitud fijos | Recorrido largo, curvas, codos, superficies irregulares |
| Densidad de potencia requerida | Alta densidad en poco espacio | Densidad distribuida a lo largo del recorrido |
| Necesidad de doblado en campo | No aplica (pieza rígida) | Sí, sin perder integridad dieléctrica |
| Número de conductores necesarios | Uno (el propio devanado) | Uno a varios (heating, señal, termopar) |
| Facilidad de reemplazo | Alta, pieza estándar intercambiable | Requiere terminación especializada en campo |
| Ambiente corrosivo o con vibración | Vaina de acero inoxidable o Incoloy según temperatura | Vaina metálica continua, buena resistencia a vibración |
Por qué elegir los productos de Heatecx
Heatecx fabrica directamente tanto la materia prima de MgO como la maquinaria empleada en ambos procesos de compactación, lo que permite un control de calidad de extremo a extremo: la misma planta en Shenzhen produce polvo de MgO de alta pureza para resistencias de cartucho y componentes relacionados para líneas de cable MI, y ofrece también las máquinas de llenado, bobinado, trefilado y recocido necesarias para ambos procesos. Esta integración vertical entre materias primas y maquinaria significa que el equipo de ingeniería de Heatecx entiende de primera mano cómo la granulometría del polvo o la microestructura del bead afecta el resultado final en la línea de producción del cliente, y cada lote de material pasa por pruebas dieléctricas y de pureza antes de salir de fábrica.
Caso de aplicación
En una planta de procesamiento de plásticos que combina moldeo por inyección con un sistema de traceado térmico para mantener la temperatura de las tuberías de alimentación de resina entre el silo y la tolva, conviven ambas tecnologías dentro de la misma línea de producción: las resistencias de cartucho con núcleo cerámico se instalan en los canales calientes y en las placas calefactoras del molde, donde se requiere alta densidad de potencia en un espacio reducido y geometría fija; el cable MI, en cambio, recorre longitudinalmente las tuberías de transporte de resina, siguiendo curvas y codos sin perder continuidad dieléctrica, y tolerando el manejo mecánico de instalación en campo que una resistencia de cartucho no soportaría sin fracturarse.
Preguntas frecuentes
¿El polvo de MgO usado en resistencias de cartucho y los beads usados en cable MI son químicamente iguales? Sí, ambos son óxido de magnesio de alta pureza, pero se fabrican con procesos y controles de granulometría distintos, adaptados a cómo se compactan en cada tecnología.
¿Se puede rellenar una resistencia de cartucho con beads en lugar de polvo compactado? No es la práctica estándar. El núcleo cerámico y el polvo compactado están optimizados para una compactación de una sola pasada sobre piezas cortas; los beads están diseñados para un proceso de trefilado continuo en múltiples etapas.
¿Por qué el cable MI necesita tantas pasadas de reducción de diámetro y la resistencia de cartucho no? Porque el cable MI parte de un tubo corto y se alarga hasta decenas o cientos de metros mediante trefilado progresivo, mientras que la resistencia de cartucho ya tiene su longitud final antes de compactarse.
¿Cuál de las dos tecnologías ofrece mejor resistencia dieléctrica? Ambas pueden alcanzar valores de resistencia dieléctrica muy altos cuando el proceso de compactación se ejecuta correctamente; la diferencia relevante no es cuál tecnología es “mejor” en abstracto, sino cuál está diseñada para la geometría y el modo de instalación que la aplicación requiere.


