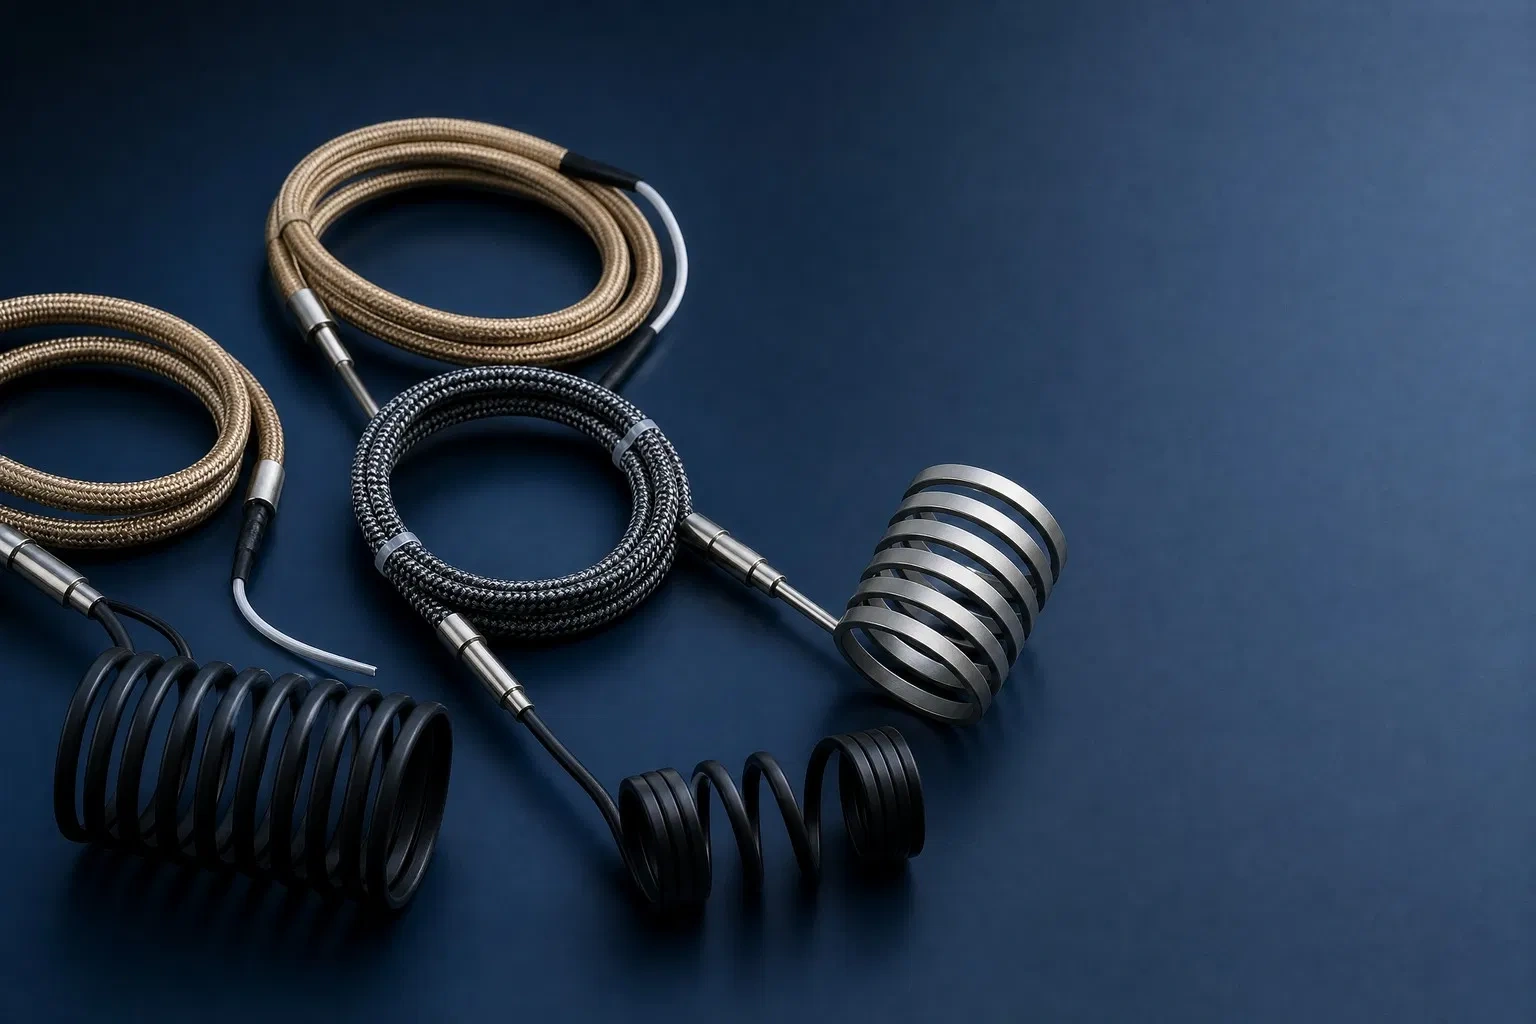
Cuando un molde de inyección de plástico necesita fundir un termoplástico justo en la punta de la boquilla, en un espacio de apenas unos milímetros entre cavidades, ningún calentador tubular convencional cabe ahí. Es en ese punto exacto —el canal de distribución que mantiene el plástico fundido desde el manifold hasta la cavidad— donde entran las resistencias minitubulares, también conocidas en la industria como resistencias microtubulares, resistencias de canal caliente, resistencias de colada caliente o, en su nombre en inglés, hot runner heaters. Todos estos términos describen esencialmente el mismo tipo de elemento calefactor: una resistencia tubular miniaturizada, diseñada para instalarse directamente sobre boquillas y manifolds de sistemas de canal caliente en moldes de inyección, donde el espacio es la restricción más severa y la precisión térmica es no negociable.
Resistencias minitubulares vs. tubular estándar vs. cartucho: en qué se diferencian
Antes de entrar en el detalle constructivo, conviene ubicar a la resistencia minitubular frente a las otras dos familias de resistencias blindadas con las que suele confundirse en una consulta de compra:
| Característica | Resistencia Minitubular | Resistencia Tubular Estándar | Resistencia de Cartucho |
| Sección transversal típica | 1,3 – 4,3 mm | 8 – 16 mm | 6,5 – 25 mm (diámetro) |
| Geometría de sección | Circular, oval o rectangular | Circular, ovalada bajo demanda | Circular |
| Configuración habitual | Espiral (coiled) o recta | Recta, doblada o en serpentín | Recta, inserción axial |
| Uso principal | Boquillas y manifolds de canal caliente | Calentamiento de líquidos, aire, procesos industriales generales | Moldes, platinas, bloques metálicos con perforación |
| Inercia térmica | Baja | Media-alta | Media |
| Termopar integrado | Frecuente (tipo J) | Poco común | Ocasional |
| Densidad de potencia típica | Alta por unidad de superficie | Media | Alta, concentrada axialmente |
| Espacio mínimo de instalación | Milímetros entre elementos | Centímetros | Diámetro del orificio de inserción |
La resistencia minitubular no reemplaza a la tubular estándar ni a la de cartucho: ocupa el nicho específico donde el espacio disponible es tan reducido que ninguna de las otras dos geometrías puede instalarse físicamente sin comprometer el diseño del molde.
Qué las diferencia de una resistencia tubular convencional
La construcción interna de una resistencia minitubular sigue el mismo principio que cualquier resistencia tubular blindada: un alambre resistivo (típicamente aleación Ni-Cr 80/20) alojado en el centro de un tubo metálico, rodeado de óxido de magnesio (MgO) compactado a alta presión que actúa como aislante eléctrico y conductor térmico. Lo que cambia radicalmente es la escala. Mientras que una resistencia tubular industrial estándar puede tener secciones de 8 a 16 mm de diámetro, una resistencia minitubular trabaja en secciones de entre 1,3 y 4,3 mm, con espesores de pared de apenas 1,4 a 2,3 mm en las versiones de sección oval o rectangular. Esta miniaturización no es un simple ejercicio de reducción de tamaño: cada milímetro que se retira del diámetro obliga a repensar la densidad de potencia, la vida útil del alambre resistivo y la capacidad del tubo para conducir el calor generado hacia la superficie de contacto sin puntos calientes localizados.
El resultado es un elemento con una inercia térmica mucho menor que la de una resistencia tubular convencional. Esto tiene una consecuencia práctica directa en el proceso de inyección: la boquilla responde más rápido a los ajustes del controlador de temperatura, lo que reduce el tiempo de estabilización tras un cambio de color, resina o velocidad de ciclo, y permite un control más ajustado del perfil térmico a lo largo de toda la línea de canal caliente.
Configuraciones: espiral, recta y con termopar integrado
Las resistencias minitubulares para canal caliente se fabrican principalmente en dos configuraciones, cada una con su propio campo de aplicación:
| Configuración | Cómo se instala | Diámetro interno mínimo de bobinado | Aplicación típica |
| Espiral (coiled) | Enrollada helicoidalmente sobre el cuerpo de la boquilla, presionada directamente o fundida (cast-in) en un manguito de latón | Hasta 7 mm | Boquillas individuales en moldes multicavidad |
| Recta | Insertada en un canal maquinado directamente en el bloque metálico | No aplica | Manifolds y bloques distribuidores |
Una característica que distingue a buena parte de las resistencias minitubulares modernas es la incorporación de un termopar integrado —normalmente tipo J— dentro del mismo cuerpo del elemento. Esto elimina la necesidad de perforar e instalar un sensor de temperatura independiente en cada boquilla, lo cual es especialmente valioso en moldes de 16, 32 o más cavidades, donde cada punto de inyección requiere su propio lazo de control. El termopar integrado también actúa como respaldo: si el sensor externo falla, el operador puede seguir monitoreando la temperatura de esa zona específica sin desmontar la boquilla.
Por qué la miniaturización es el verdadero reto de ingeniería
El motor detrás del desarrollo de resistencias cada vez más pequeñas no es estético ni de moda: responde a una tendencia real de la industria del moldeo por inyección hacia moldes de mayor cavitación y piezas de menor peso —micromoldeo médico, componentes electrónicos, conectores— donde decenas de cavidades deben caber en un espacio de molde limitado. Cuando la separación entre boquillas se reduce a 7 mm, 5,8 mm o incluso 4,5 mm, ya no hay margen físico para instalar una resistencia tubular de sección convencional; el diseño del sistema completo depende de que exista un calentador capaz de generar suficiente densidad de potencia en una sección transversal mínima.
Esto introduce una tensión técnica que cualquier fabricante de resistencias minitubulares debe resolver: reducir el diámetro reduce también la superficie disponible para disipar el calor generado por el alambre resistivo, lo que obliga a ajustar la resistividad del alambre, la compactación del MgO y el espesor de pared del tubo para evitar que el elemento se degrade prematuramente por sobrecalentamiento interno. Las versiones más avanzadas del mercado han llegado a secciones de apenas 1,0 x 1,6 mm sin sacrificar la resistencia dieléctrica ni la vida útil esperada, lo cual da una idea de cuánto ha avanzado la metalurgia y los procesos de compactación en esta categoría de producto en los últimos años.
Materiales de vaina y su relación con la temperatura de trabajo
| Material de vaina | Temperatura continua de trabajo | Resistencia a fatiga térmica | Resistencia a oxidación | Uso recomendado |
| Acero inoxidable (304/316) | Hasta ~650-800 °C | Buena en ciclos moderados | Buena | PP, PE, PS, ABS y termoplásticos commodity |
| Inconel (600/601) | >800 °C sostenido | Alta, incluso en ciclos agresivos | Muy alta | PEEK, PPS, poliamidas de alto rendimiento, ciclos térmicos exigentes |
La elección del material de la vaina metálica no es un detalle menor. Las vainas de acero inoxidable son la opción estándar para temperaturas de trabajo continuas de hasta aproximadamente 650-800 °C, cubriendo la gran mayoría de aplicaciones de moldeo de termoplásticos commodity. Cuando el proceso involucra resinas de ingeniería de alta temperatura de fusión o cuando el ciclo térmico es particularmente agresivo, se recurre a aleaciones como Inconel, que ofrecen mejor resistencia a la fatiga térmica y a la oxidación a temperaturas sostenidas más altas. La selección incorrecta del material de vaina es una de las causas más comunes de falla prematura en resistencias minitubulares: un tubo de acero inoxidable estándar sometido de forma continua a ciclos térmicos por encima de su rango de diseño desarrolla fatiga y microfisuras que eventualmente permiten la entrada de humedad al MgO, comprometiendo el aislamiento eléctrico.
Tabla amplia de especificaciones comunes
| Parámetro | Rango típico | Notas |
| Sección transversal | 1,3 – 4,3 mm | Circular, oval o rectangular según modelo |
| Espesor de pared (sección oval/rectangular) | 1,4 – 2,3 mm | En versiones planas de alta densidad |
| Diámetro interno mínimo de bobinado | 7 mm | Configuración espiral |
| Separación mínima entre boquillas soportada | 4,5 – 7 mm | Según diseño del sistema de canal caliente |
| Material de vaina | Acero inoxidable / Inconel | Ver tabla de materiales arriba |
| Alambre resistivo | Ni-Cr 80/20 | Aislado en MgO compactado |
| Temperatura de vaina | Hasta 650-800 °C (inox) / >800 °C (Inconel) | Continua |
| Termopar integrado | Tipo J (opcional/frecuente) | Reduce necesidad de sensor externo |
| Resistencia dieléctrica (sin termopar, recta) | ~1.250 V | Puede ser menor con termopar integrado |
| Corriente de fuga máxima admisible | < 0,5 mA | Según norma de instalación |
| Longitud de cabo frío mínima | ~50 mm | Necesaria para evitar sobrecalentamiento en terminales |
| Potencia típica (longitud calentada 500 mm) | 200 – 300 W a 230 V | Varía según sección y aplicación |
| Corriente máxima admisible | Hasta 4 A | Depende de sección y material |
Criterios de selección para un sistema de canal caliente
Elegir la resistencia minitubular correcta para un proyecto de canal caliente exige mirar más allá de la potencia nominal. La separación física entre boquillas determina de entrada qué diámetro de bobinado es viable; la longitud calentada y la longitud de cabo frío deben ajustarse a la geometría exacta de cada boquilla, ya que rara vez existe un estándar universal entre fabricantes de sistemas de canal caliente. La resistencia dieléctrica del elemento debe cumplir con los requisitos de seguridad eléctrica de la instalación, especialmente en entornos donde la corriente de fuga admisible está limitada a fracciones de miliamperio. Finalmente, la compatibilidad geométrica con el sistema de fijación —banda de cierre en acero, manguito de latón fundido o inserción directa— condiciona tanto el proceso de montaje como la eficiencia de la transferencia de calor hacia el cuerpo de la boquilla, ya que un mal contacto térmico entre el elemento y el metal que rodea genera puntos fríos que se traducen directamente en defectos de llenado en la pieza moldeada.
Aplicaciones más allá del molde de inyección estándar
Aunque el uso dominante de las resistencias minitubulares es el calentamiento de boquillas y manifolds de canal caliente en moldeo por inyección de plástico, su perfil compacto y su rápida respuesta térmica las hacen igualmente valiosas en maquinaria de empaque que requiere sellado térmico en espacios reducidos, en equipos de micromoldeo para componentes médicos y electrónicos donde el peso de pieza puede ser de fracciones de gramo, y en aplicaciones de retrofit de herramentaje especial donde una resistencia tubular convencional simplemente no cabe en el espacio disponible del molde original.
Caso de aplicación: molde multicavidad para componentes electrónicos
Un fabricante de conectores electrónicos que opera un molde de 32 cavidades para producir componentes de precisión de menos de 1 gramo enfrentaba un problema recurrente de líneas de flujo y rebabas en las piezas más alejadas del punto de inyección central. El diagnóstico reveló que el sistema de canal caliente original usaba resistencias de sección estándar con una separación entre boquillas de apenas 6 mm, lo que había forzado una instalación con contacto térmico deficiente en varias posiciones para poder encajar físicamente los elementos. Al migrar a resistencias minitubulares de sección reducida con termopar tipo J integrado, cada boquilla pudo alojar su propio elemento con contacto uniforme sobre toda la longitud calentada, lo que permitió un control de temperatura individual por zona en lugar de zonas agrupadas. El resultado fue una reducción medible de los rechazos por llenado incompleto y una mayor consistencia de peso de pieza entre las 32 cavidades del molde.
Preguntas frecuentes
¿Cuál es la diferencia real entre “minitubular” y “microtubular”? En la práctica de la industria, ambos términos se usan de forma intercambiable para describir resistencias tubulares de sección reducida destinadas a canal caliente; algunos fabricantes reservan “microtubular” para las secciones más extremas, por debajo de 2 mm, pero no existe un estándar universal que separe formalmente ambas categorías.
¿Se pueden reparar o rebobinar estas resistencias? No es una práctica recomendada. Dado el nivel de compactación del MgO y la precisión requerida en el bobinado para lograr un contacto uniforme sobre la boquilla, un intento de reparación en campo casi siempre resulta en una densidad de potencia irregular y puntos calientes que reducen la vida útil del elemento reparado muy por debajo de la de una pieza nueva.
¿Qué vida útil típica tiene una resistencia minitubular bien seleccionada? Depende fuertemente del régimen de ciclos térmicos y de si el material de vaina fue correctamente seleccionado para la temperatura de proceso, pero en condiciones de operación dentro del rango de diseño, es razonable esperar varios años de servicio continuo antes de que la fatiga térmica normal del material justifique un reemplazo preventivo.
¿El termopar integrado reemplaza completamente al sensor de temperatura del sistema de control del molde? En la mayoría de las instalaciones sí, ya que el termopar integrado mide directamente en el punto de calentamiento y elimina el retardo térmico de un sensor instalado en una posición separada; sin embargo, algunos sistemas de control redundante mantienen un sensor independiente adicional en el manifold como respaldo de seguridad, especialmente en moldes de alto valor donde una falla no detectada del lazo de control tendría un costo elevado.


