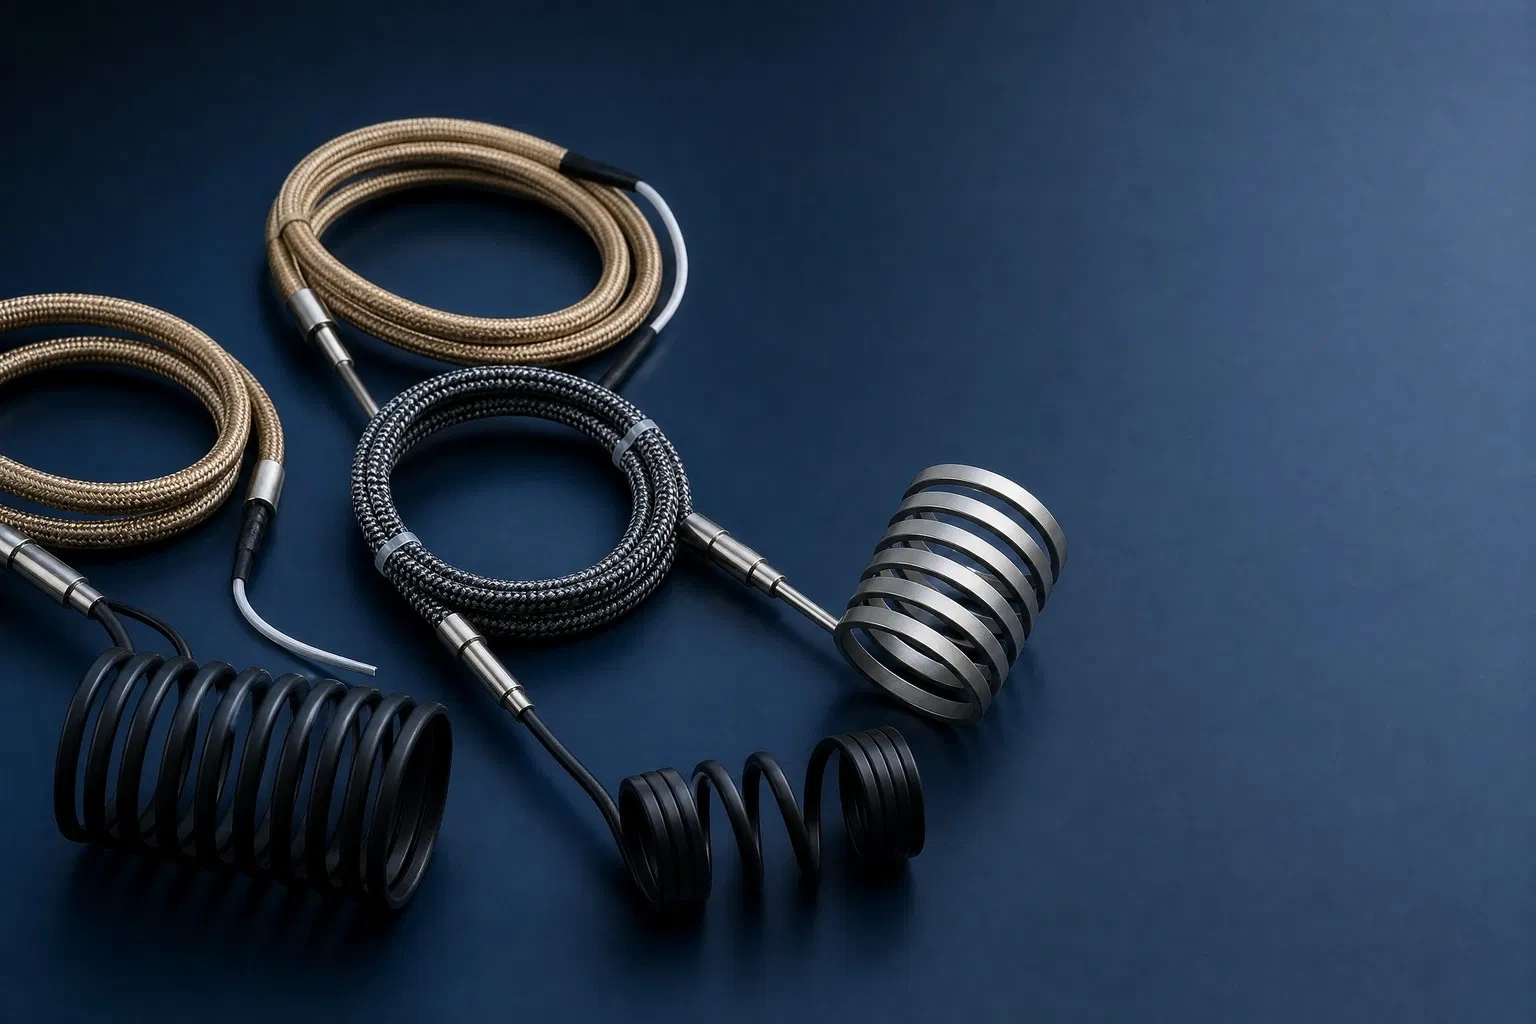
Quando um molde de injeção precisa manter um termoplástico fundido bem na ponta do bico, num espaço de apenas alguns milímetros entre cavidades, nenhuma resistência tubular convencional cabe ali. É exatamente nesse ponto — o canal que mantém o plástico fundido desde o manifold até a cavidade — que entram as resistências minitubulares, também conhecidas na indústria como resistências microtubulares, resistências de canal quente ou, em inglês, hot runner heaters. Todos esses termos descrevem essencialmente o mesmo tipo de elemento de aquecimento: uma resistência tubular blindada e miniaturizada, projetada para ser instalada diretamente sobre bicos e manifolds de sistemas de canal quente em moldes de injeção, onde o espaço é a restrição mais severa e a precisão térmica não é negociável.
Minitubular vs. tubular padrão vs. cartucho
Antes de entrar no detalhe construtivo, vale posicionar a resistência minitubular frente às outras duas famílias de resistências blindadas com as quais costuma ser confundida:
| Característica | Resistência Minitubular | Resistência Tubular Padrão | Resistência de Cartucho |
| Seção transversal típica | 1,3 – 4,3 mm | 8 – 16 mm | 6,5 – 25 mm (diâmetro) |
| Geometria da seção | Circular, oval ou retangular | Circular, oval sob encomenda | Circular |
| Configuração habitual | Espiral (coiled) ou reta | Reta, dobrada ou em serpentina | Reta, inserção axial |
| Uso principal | Bicos e manifolds de canal quente | Aquecimento de líquidos, ar, processos industriais gerais | Moldes, platinas, blocos metálicos furados |
| Inércia térmica | Baixa | Média-alta | Média |
| Termopar integrado | Frequente (tipo J) | Pouco comum | Ocasional |
| Densidade de potência típica | Alta por unidade de superfície | Média | Alta, concentrada axialmente |
| Espaço mínimo de instalação | Milímetros entre elementos | Centímetros | Diâmetro do furo de inserção |
A resistência minitubular não substitui a tubular padrão nem a de cartucho: ela ocupa o nicho específico em que o espaço disponível é tão reduzido que nenhuma das outras duas geometrias pode ser instalada fisicamente sem comprometer o projeto do molde.
O que as diferencia de uma resistência tubular convencional
A construção interna de uma resistência minitubular segue o mesmo princípio de qualquer resistência tubular blindada: um fio resistivo (tipicamente liga Ni-Cr 80/20) alojado no centro de um tubo metálico, envolto por óxido de magnésio (MgO) compactado sob alta pressão, que atua como isolante elétrico e condutor térmico. O que muda radicalmente é a escala. Enquanto uma resistência tubular industrial padrão pode ter seções de 8 a 16 mm de diâmetro, uma resistência minitubular trabalha em seções entre 1,3 e 4,3 mm, com espessuras de parede de apenas 1,4 a 2,3 mm nas versões de seção oval ou retangular. Essa miniaturização não é um simples exercício de redução de tamanho: cada milímetro retirado do diâmetro obriga a repensar a densidade de potência, a vida útil do fio resistivo e a capacidade do tubo de conduzir o calor gerado até a superfície de contato sem pontos quentes localizados.
O resultado é um elemento com inércia térmica muito menor que a de uma resistência tubular convencional. Isso tem uma consequência prática direta no processo de injeção: o bico responde mais rápido aos ajustes do controlador de temperatura, o que reduz o tempo de estabilização após uma troca de cor, resina ou velocidade de ciclo, e permite um controle mais preciso do perfil térmico ao longo de toda a linha de canal quente.
Configurações: espiral, reta e com termopar integrado
As resistências minitubulares para canal quente são fabricadas principalmente em duas configurações, cada uma com seu próprio campo de aplicação:
| Configuração | Como é instalada | Diâmetro interno mínimo de bobinagem | Aplicação típica |
| Espiral (coiled) | Enrolada helicoidalmente ao redor do corpo do bico, pressionada diretamente ou fundida (cast-in) em uma luva de latão | Até 7 mm | Bicos individuais em moldes multicavidade |
| Reta | Inserida em um canal usinado diretamente no bloco metálico | Não se aplica | Manifolds e blocos distribuidores |
Uma característica que distingue boa parte das resistências minitubulares modernas é a incorporação de um termopar integrado — normalmente tipo J — dentro do próprio corpo do elemento. Isso elimina a necessidade de perfurar e instalar um sensor de temperatura independente em cada bico, o que é especialmente valioso em moldes de 16, 32 ou mais cavidades, onde cada ponto de injeção exige seu próprio laço de controle. O termopar integrado também funciona como backup: se o sensor externo falhar, o operador pode continuar monitorando a temperatura daquela zona específica sem desmontar o bico.
Por que a miniaturização é o verdadeiro desafio de engenharia
O motor por trás do desenvolvimento de resistências cada vez menores não é estético: responde a uma tendência real da indústria de moldagem por injeção em direção a moldes de maior cavitação e peças mais leves — micromoldagem médica, componentes eletrônicos, conectores — onde dezenas de cavidades precisam caber em um espaço de molde limitado. Quando a separação entre bicos cai para 7 mm, 5,8 mm ou até 4,5 mm, já não há margem física para instalar uma resistência tubular de seção convencional; o projeto do sistema inteiro depende de existir uma resistência capaz de gerar densidade de potência suficiente numa seção transversal mínima.
Isso cria uma tensão técnica que qualquer fabricante de resistências minitubulares precisa resolver: reduzir o diâmetro também reduz a superfície disponível para dissipar o calor gerado pelo fio resistivo, o que obriga a ajustar a resistividade do fio, a compactação do MgO e a espessura de parede do tubo para evitar que o elemento se degrade prematuramente por superaquecimento interno. As versões mais avançadas do mercado já chegaram a seções de apenas 1,0 x 1,6 mm sem sacrificar a rigidez dielétrica nem a vida útil esperada, o que dá uma ideia de quanto a metalurgia e os processos de compactação nessa categoria de produto avançaram nos últimos anos.
Materiais de bainha e sua relação com a temperatura de trabalho
| Material da bainha | Temperatura contínua de trabalho | Resistência à fadiga térmica | Resistência à oxidação | Uso recomendado |
| Aço inoxidável (304/316) | Até ~650-800 °C | Boa em ciclos moderados | Boa | PP, PE, PS, ABS e termoplásticos commodity |
| Inconel (600/601) | >800 °C sustentado | Alta, mesmo em ciclos agressivos | Muito alta | PEEK, PPS, poliamidas de alto desempenho, ciclos térmicos exigentes |
A escolha do material da bainha metálica não é um detalhe menor. Bainhas de aço inoxidável são a opção padrão para temperaturas de trabalho contínuas de até aproximadamente 650-800 °C, cobrindo a grande maioria das aplicações de moldagem de termoplásticos commodity. Quando o processo envolve resinas de engenharia de alta temperatura de fusão ou quando o ciclo térmico é particularmente agressivo, recorre-se a ligas como Inconel, que oferecem melhor resistência à fadiga térmica e à oxidação em temperaturas sustentadas mais altas. A seleção incorreta do material da bainha é uma das causas mais comuns de falha prematura em resistências minitubulares: um tubo de aço inoxidável padrão submetido continuamente a ciclos térmicos acima da sua faixa de projeto desenvolve fadiga e microfissuras que acabam permitindo a entrada de umidade no MgO, comprometendo o isolamento elétrico.
Tabela ampla de especificações comuns
| Parâmetro | Faixa típica | Observações |
| Seção transversal | 1,3 – 4,3 mm | Circular, oval ou retangular conforme o modelo |
| Espessura de parede (seção oval/retangular) | 1,4 – 2,3 mm | Em versões planas de alta densidade |
| Diâmetro interno mínimo de bobinagem | 7 mm | Configuração espiral |
| Separação mínima entre bicos suportada | 4,5 – 7 mm | Conforme o projeto do sistema de canal quente |
| Material da bainha | Aço inoxidável / Inconel | Ver tabela de materiais acima |
| Fio resistivo | Ni-Cr 80/20 | Isolado em MgO compactado |
| Temperatura da bainha | Até 650-800 °C (inox) / >800 °C (Inconel) | Contínua |
| Termopar integrado | Tipo J (opcional/frequente) | Reduz a necessidade de sensor externo |
| Rigidez dielétrica (sem termopar, reta) | ~1.250 V | Pode ser menor com termopar integrado |
| Corrente de fuga máxima admissível | < 0,5 mA | Conforme norma de instalação |
| Comprimento mínimo de ponta fria | ~50 mm | Necessário para evitar superaquecimento nos terminais |
| Potência típica (comprimento aquecido 500 mm) | 200 – 300 W a 230 V | Varia conforme seção e aplicação |
| Corrente máxima admissível | Até 4 A | Depende da seção e do material |
Critérios de seleção para um sistema de canal quente
Escolher a resistência minitubular correta para um projeto de canal quente exige olhar além da potência nominal. A separação física entre bicos determina, desde o início, qual diâmetro de bobinagem é viável; o comprimento aquecido e o comprimento de ponta fria devem se ajustar à geometria exata de cada bico, já que raramente existe um padrão universal entre fabricantes de sistemas de canal quente. A rigidez dielétrica do elemento deve atender aos requisitos de segurança elétrica da instalação, especialmente em ambientes onde a corrente de fuga admissível é limitada a frações de miliampère. Por fim, a compatibilidade geométrica com o sistema de fixação — faixa de fechamento em aço, luva de latão fundida ou inserção direta — condiciona tanto o processo de montagem quanto a eficiência da transferência de calor para o corpo do bico, já que um mau contato térmico entre o elemento e o metal ao redor gera pontos frios que se traduzem diretamente em defeitos de preenchimento na peça moldada.
Aplicações além do molde de injeção padrão
Embora o uso dominante das resistências minitubulares seja o aquecimento de bicos e manifolds de canal quente em moldagem por injeção de plástico, seu perfil compacto e sua resposta térmica rápida as tornam igualmente valiosas em máquinas de embalagem que exigem selagem térmica em espaços reduzidos, em equipamentos de micromoldagem para componentes médicos e eletrônicos onde o peso da peça pode ser uma fração de grama, e em projetos de retrofit de ferramental especial onde uma resistência tubular convencional simplesmente não cabe no espaço disponível do molde original.
Caso de aplicação: molde multicavidade para componentes eletrônicos
Um fabricante de conectores eletrônicos que opera um molde de 32 cavidades para produzir componentes de precisão com menos de 1 grama enfrentava um problema recorrente de linhas de fluxo e rebarbas nas peças mais distantes do ponto de injeção central. O diagnóstico revelou que o sistema de canal quente original usava resistências de seção padrão com apenas 6 mm de separação entre bicos, o que havia forçado instalações com contato térmico deficiente em várias posições só para conseguir encaixar fisicamente os elementos. Ao migrar para resistências minitubulares de seção reduzida com termopar tipo J integrado, cada bico pôde alojar seu próprio elemento com contato uniforme ao longo de todo o comprimento aquecido, permitindo controle individual de temperatura por zona em vez de zonas agrupadas. O resultado foi uma redução mensurável nas rejeições por preenchimento incompleto e maior consistência de peso de peça entre as 32 cavidades do molde.
Perguntas frequentes
Qual é a diferença real entre “minitubular” e “microtubular”? Na prática da indústria, os dois termos são usados de forma intercambiável para descrever resistências tubulares de seção reduzida destinadas a canal quente; alguns fabricantes reservam “microtubular” para as seções mais extremas, abaixo de 2 mm, mas não existe um padrão universal que separe formalmente as duas categorias.
Essas resistências podem ser reparadas ou rebobinadas? Não é uma prática recomendada. Dado o nível de compactação do MgO e a precisão exigida na bobinagem para obter contato uniforme sobre o bico, uma tentativa de reparo em campo quase sempre resulta em densidade de potência irregular e pontos quentes que reduzem a vida útil do elemento reparado bem abaixo da de uma peça nova.
Qual é a vida útil típica de uma resistência minitubular bem selecionada? Depende fortemente do regime de ciclos térmicos e de se o material da bainha foi corretamente selecionado para a temperatura do processo, mas em condições de operação dentro da faixa de projeto, é razoável esperar vários anos de serviço contínuo antes que a fadiga térmica normal do material justifique uma substituição preventiva.
O termopar integrado substitui completamente o sensor de temperatura do sistema de controle do molde? Na maioria das instalações, sim, já que o termopar integrado mede diretamente no ponto de aquecimento e elimina o atraso térmico de um sensor instalado em posição separada; no entanto, alguns sistemas de controle redundante mantêm um sensor independente adicional no manifold como backup de segurança, especialmente em moldes de alto valor onde uma falha não detectada no laço de controle teria um custo elevado.


